 English
 German
 Japanese
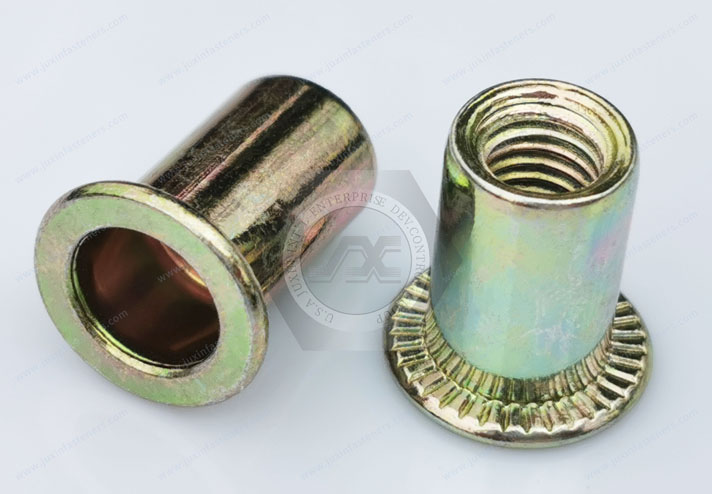

Pedir una tuerca remachable «igual a la fotografía» deja sin resolver parte de la especificación. En una pieza con zincado de color, el aspecto puede servir para identificar una muestra, pero no demuestra la composición del tratamiento, su resistencia a la corrosión ni su compatibilidad con el proceso de montaje. Para una compra industrial repetible, ingeniería, calidad y compras necesitan acordar qué producto se solicita, qué acabado se acepta y cómo se comprobará el conjunto.
La tuerca remachable JUXIN de acero con zincado de color tiene cabeza plana, extremo abierto y cuerpo redondo liso. Esta guía se centra en transformar esa identificación comercial en requisitos verificables de suministro y montaje. No atribuye una química de pasivación, una clase de resistencia ni un resultado de ensayo a partir de su color.
Qué está confirmado y qué debe definir el plano
La documentación JUXIN identifica acero, cabeza plana, cuerpo liso y extremo abierto. El archivo de producto utiliza «zincado de color»; la fotografía original muestra tonos amarillos e irisados. La superficie bajo la cabeza presenta textura radial, que no debe confundirse con un cuerpo exterior moleteado. La pieza fotografiada tampoco representa por sí sola todas las dimensiones de la familia.
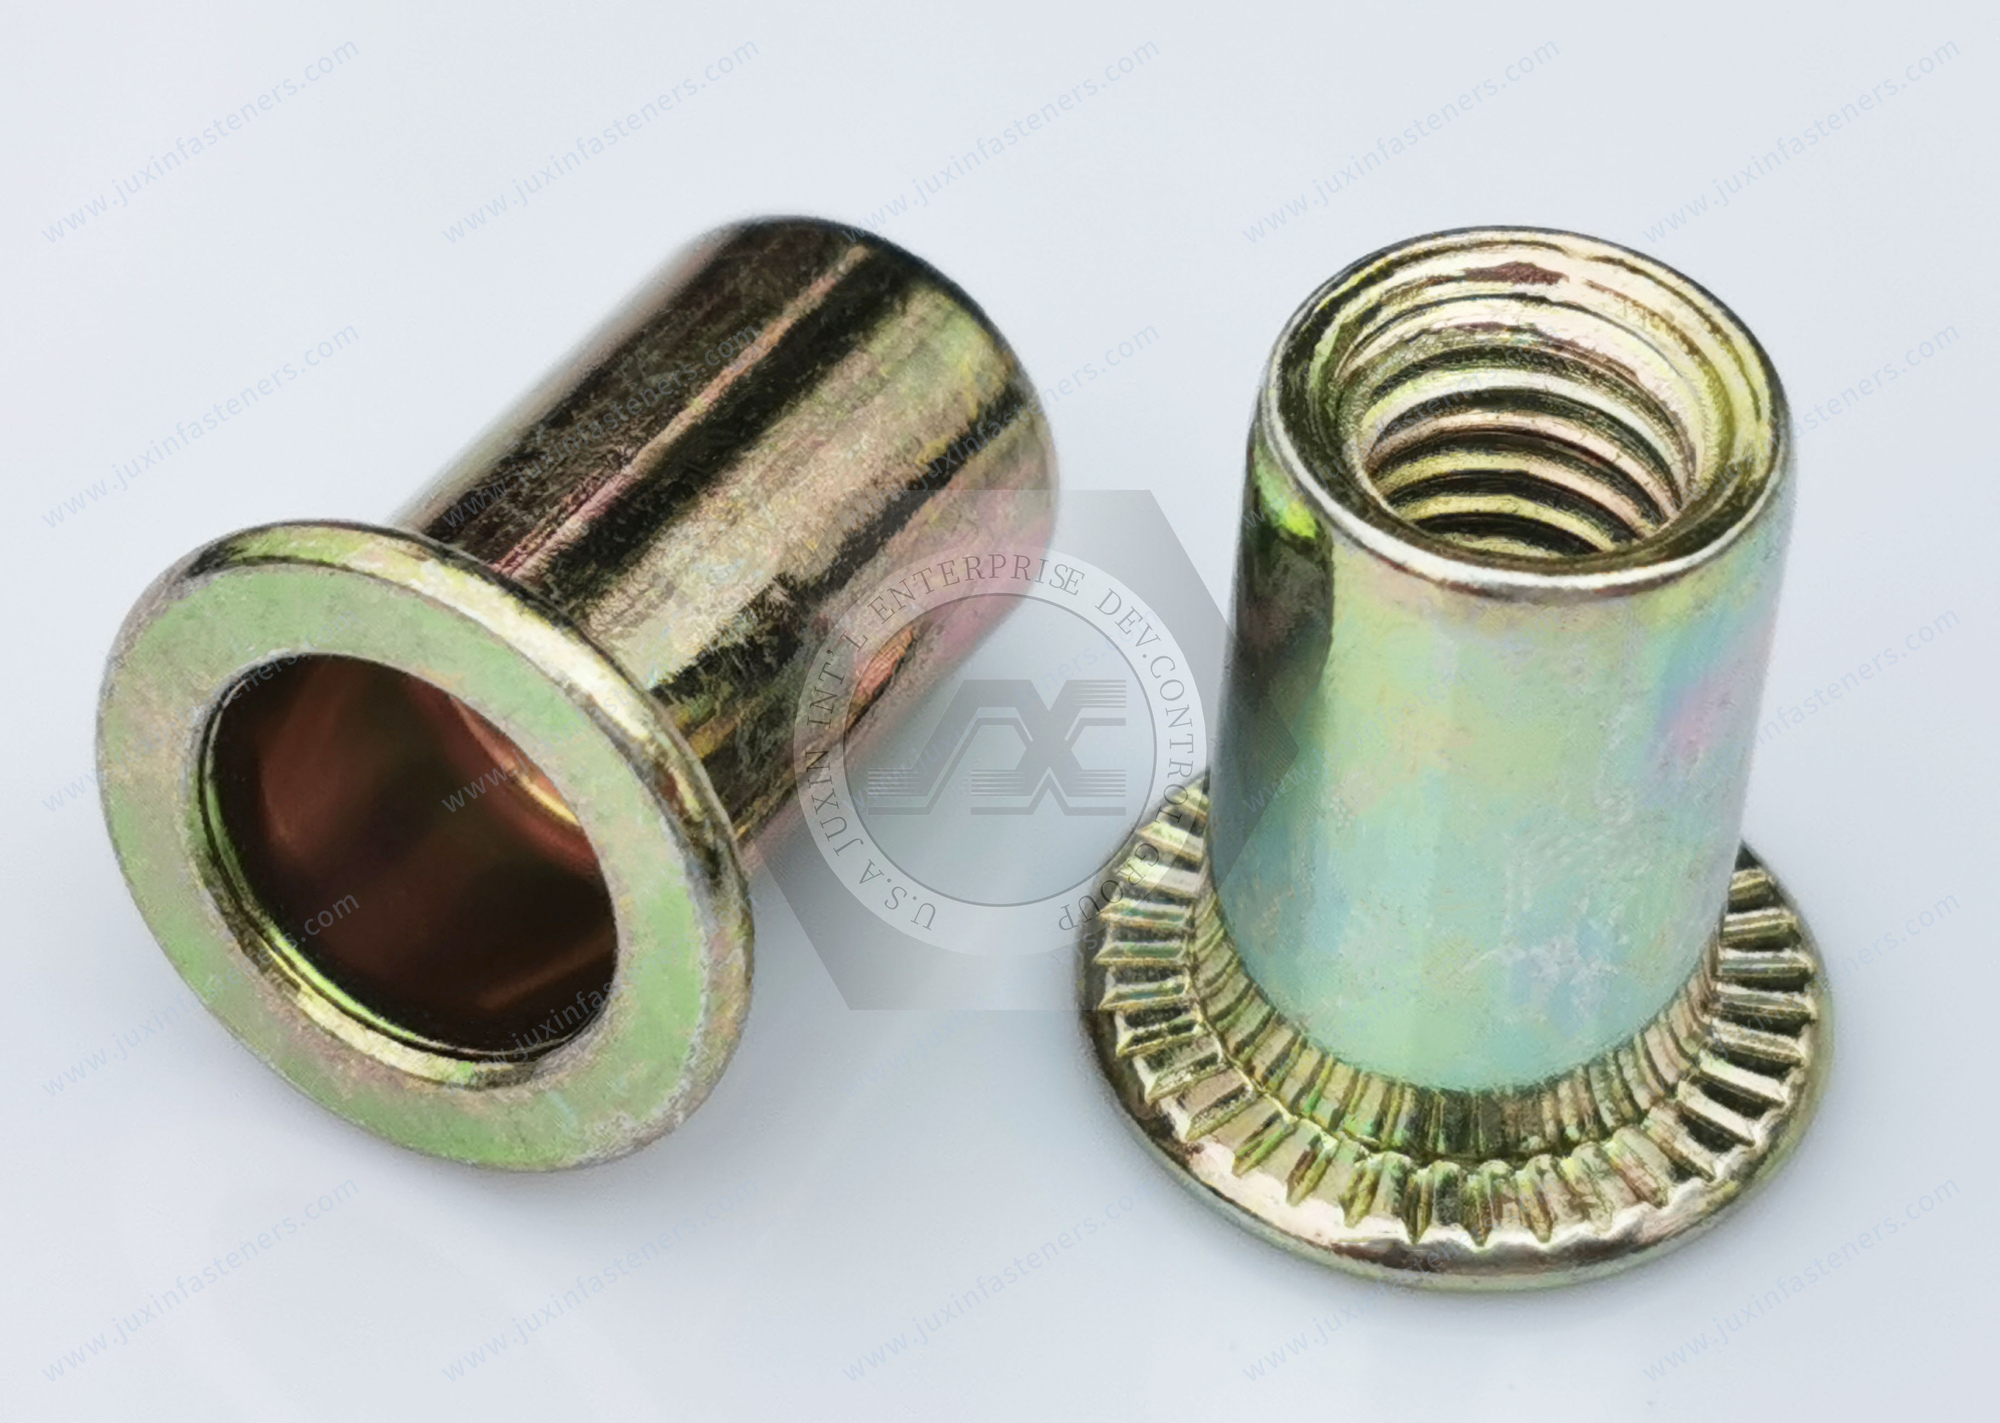
Fotografía auténtica JUXIN. El aspecto irisado no identifica la química del acabado ni sustituye la especificación de suministro. Se conserva la geometría y la imagen original, sin reconstrucción.
La tabla original JX-F contiene referencias métricas y separa acero de latón. Para la oferta deben confirmarse código dimensional, paso de rosca, tolerancia, rango de agarre y alojamiento de la referencia concreta. No conviene convertir la tabla de una familia en una promesa de disponibilidad de todos sus tamaños y acabados. Tampoco se trasladan a esta variante valores generales de carga o par que no estén vinculados a la referencia, al acabado y a una configuración de ensayo identificada.
Zincado de color, amarillo y bicromatado no son una especificación equivalente
En consultas industriales aparecen «zincado amarillo», «cincado amarillo», «zincado irisado» y «bicromatado». Son términos que ayudan a entender una búsqueda o una descripción histórica, pero no deben convertirse automáticamente en la designación técnica de esta tuerca JUXIN. En particular, no se deduce la presencia de cromo hexavalente, su ausencia o una pasivación trivalente por observación visual.
Una muestra azul-blanca y una muestra de color tampoco permiten decidir cuál ofrece mayor protección. Para compararlas hacen falta sistemas de recubrimiento identificados y condiciones de evaluación comunes. Si se cambia de acabado respecto a un componente previamente aprobado, la revisión debe incluir tanto protección superficial como comportamiento de montaje; no basta con actualizar el color en la lista de materiales.
La especificación puede necesitar identificar el recubrimiento de zinc, el tratamiento posterior, un sellante o una lubricación cuando correspondan. Cada elemento debe confirmarse con el suministro propuesto. ISO 4042:2022 y su modificación de 2026 constituyen una referencia para sistemas electrolíticos de elementos de fijación, incluidas cuestiones dimensionales y riesgo de fragilización por hidrógeno. Citarlas no significa que este producto esté certificado ni que cualquier combinación de tratamientos resulte adecuada.
| Decisión de compra | Información que debe quedar acordada | Lo que no demuestra la fotografía |
|---|---|---|
| Identidad del acabado | Designación completa, revisión y documentación del suministro | Composición de la pasivación o presencia de sustancias concretas |
| Espesor del recubrimiento | Requisito, superficies de medición y método aplicable a la geometría | Espesor local en rosca, cabeza o cuerpo |
| Aspecto | Muestra de referencia y variaciones visuales admisibles | Resistencia mecánica, vida útil o equivalencia entre lotes |
| Protección frente a corrosión | Método, preparación, duración y criterios de aceptación acordados | Un número de horas de ensayo o años de servicio |
| Comportamiento de montaje | Verificación con herramienta, tornillo y panel representativos | Par de apriete, fuerza de colocación o resistencia al giro |
Si el cliente exige restricciones de sustancias o declaraciones ambientales, debe indicar el requisito contractual y la documentación necesaria. No se publica aquí una declaración RoHS, REACH o «libre de Cr(VI)» para una variante cuya química no se ha confirmado. El laboratorio debe seleccionar un método adecuado al recubrimiento completo; no basta con elegir un ensayo por el nombre del color.
Tres interfaces que conviene revisar tras definir el acabado
La rosca interior, el contacto entre cuerpo y agujero y el apoyo de la cabeza cumplen funciones distintas. Un cambio de tratamiento puede afectar a su condición superficial sin que cambie la forma general de la tuerca. Evaluarlas por separado ayuda a distinguir un problema de suministro de uno de instalación.
En la rosca, la aceptación debe corresponder al estado final de entrega. La inspección requiere designación, paso, tolerancia y calibre acordados; que un tornillo entre manualmente no sustituye el control dimensional definido. Si el mandril encuentra resistencia anormal, se debe comprobar compatibilidad, suciedad, estado de rosca y condición superficial antes de aumentar la fuerza o modificar la herramienta. Repasar la rosca sin autorización puede retirar recubrimiento y alterar la condición aceptada del componente.
En el cuerpo liso, el agujero no proporciona el encaje geométrico de una variante hexagonal. El alojamiento debe verificarse en el estado real de montaje, incluyendo pintura o recubrimiento del panel cuando corresponda. No se deduce el diámetro del taladro del diámetro nominal de rosca. Una tolerancia inadecuada, ovalidad o rebaba pueden perjudicar inserción y colocación aunque el acabado de la tuerca sea correcto.
En la cabeza plana deben revisarse el asiento y el apoyo de la pieza desmontable. Si un soporte queda inicialmente elevado por la pestaña, el apriete puede introducir flexión no prevista. El extremo abierto exige, además, comprobar salida del tornillo, engrane y espacio posterior. La guía JUXIN de diseño y montaje del cuerpo liso desarrolla estas decisiones geométricas; la presente guía añade el control del acabado y de su condición después de instalar.
Validar antes y después de colocar
La colocación enrosca la pieza en un mandril compatible, apoya la cabeza y deforma la zona prevista del cuerpo por detrás del panel. La regulación debe proceder del equipo utilizado y de pruebas con la referencia real. Fuerza o carrera de colocación y par final del tornillo son variables de operaciones diferentes; no se utiliza el apriete del tornillo para corregir una colocación insuficiente.
La evaluación de muestras debe contemplar la condición recibida y la instalada. En recepción pueden observarse estado superficial, rosca e identificación del lote. Después de colocar interesa buscar desprendimientos, zonas dañadas o marcas anómalas en interfaces funcionales y comprobar la estabilidad de la unión. Una marca de herramienta no constituye automáticamente rechazo ni aceptación: deben acordarse superficies, gravedad y criterio antes de liberar producción.
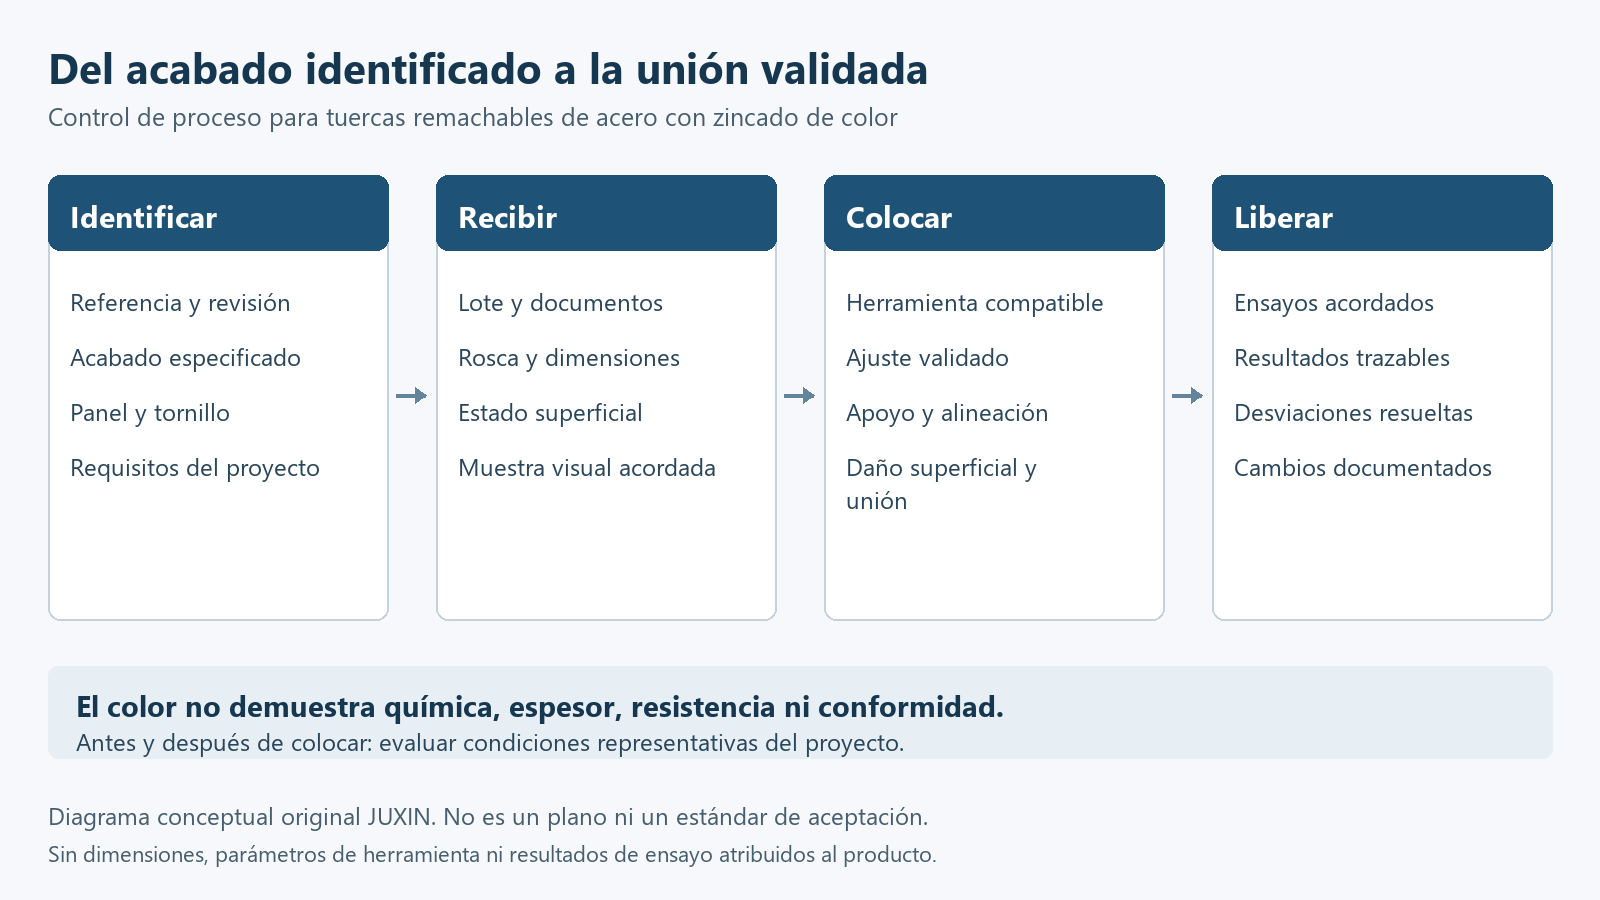
Diagrama conceptual original de control de proceso. No es un plano de fabricación, una secuencia de capas del acabado ni un estándar de aceptación. Los ensayos y límites deben definirse para cada proyecto.
Cuando cambien tratamiento, lubricación, herramienta o panel, conviene revisar qué verificaciones anteriores siguen siendo representativas. No se prescribe repetir todos los ensayos indiscriminadamente, sino documentar el efecto del cambio y la evidencia necesaria para aprobarlo. Para fallos de giro, holgura o daño de rosca, la guía JUXIN de diagnóstico de instalación permite ampliar la investigación sin confundir síntomas con causas.
Corrosión: evaluar el ambiente y el estado de la unión
En un armario eléctrico interior deben considerarse condensación, almacenamiento y contacto con otros materiales, además del aspecto exterior. Un alojamiento instalado junto a una entrada de aire o una zona de limpieza puede tener una exposición diferente de una pieza protegida en el mismo equipo. La selección depende del entorno local de la unión, no solo de la etiqueta del sector industrial.
Para un soporte de HVAC, humedad y condensados pueden justificar una evaluación específica. En una carcasa electrónica o de telecomunicaciones deben revisarse las consecuencias del daño superficial durante montaje y mantenimiento. Una tuerca de extremo abierto no garantiza estanqueidad; un acabado zincado tampoco acredita continuidad eléctrica o idoneidad como punto de puesta a tierra. Estas funciones necesitan diseño y validación propios.
Si se acuerda niebla salina, ISO 9227 define métodos de ensayo; no asigna por sí sola horas de aceptación a este producto. Deben indicarse método, estado de la muestra, superficies evaluadas y criterio de resultado. Los productos de corrosión del zinc y la corrosión del acero base no deben agruparse bajo un único «sin óxido» sin definición. Un resultado en piezas sueltas no sustituye automáticamente una evaluación de piezas instaladas.
El ensayo acelerado no permite convertir horas en años de servicio ni clasificar indiscriminadamente materiales distintos. Para una exposición real exigente, el proyecto puede necesitar otras evaluaciones representativas y un análisis del conjunto. No se ofrece aquí una duración de protección JUXIN sin un informe aplicable.
De la muestra aprobada al lote de producción
Una muestra de color puede conservarse como referencia visual, pero debe estar ligada a un código y una revisión. Si recepción solo compara tonalidades, puede aceptar dos lotes visualmente parecidos con documentación distinta o rechazar variaciones que no afectan a la función. Separar aspecto, dimensiones y desempeño evita ambas decisiones erróneas.
| Momento de control | Evidencia útil | Decisión que permite tomar |
|---|---|---|
| Evaluación de muestras | Plano, identificación del acabado, panel y tornillo representativos | Determinar si la configuración merece aprobación para la aplicación |
| Recepción de lote | Identificación, documentación acordada, verificación de rosca y aspecto | Confirmar correspondencia con la referencia y separar no conformidades |
| Puesta a punto de estación | Herramienta identificada, ajuste validado y muestras colocadas | Liberar un proceso documentado, sin copiar parámetros de otra variante |
| Cambio de acabado o proceso | Descripción del cambio y comparación con la condición aprobada | Definir verificaciones adicionales antes de introducir la modificación |
| Investigación de fallo | Lote, componente sin montar, unión fallada y datos de estación | Distinguir una desviación de producto de una causa de agujero o montaje |
La preparación para fabricación en serie incluye embalaje y almacenamiento que eviten contaminación o humedad retenida. Debe acordarse cómo se identifican los lotes y qué documentación acompaña al suministro; no se presupone una trazabilidad o un certificado que no se haya confirmado. En proyectos automotrices o Tier-1/Tier-2, la documentación de aprobación y los ensayos adicionales deben formar parte de la consulta, sin presentar esta familia como homologada para una función concreta.
Rosca métrica y consultas en pulgadas
Para una referencia métrica, indique diámetro nominal, paso y tolerancia del plano. Convertir milímetros a pulgadas puede ayudar a leer un dibujo internacional, pero no transforma la rosca. Por ejemplo, 6 mm equivalen aproximadamente a 0,2362 in, mientras 1/4 in son exactamente 6,35 mm. Estos valores son referencias dimensionales, no equivalencias de tuercas, agujeros o mandriles.
Las consultas «tuerca remachable UNC», «UNF» y «BSW» corresponden a designaciones de rosca que deben identificarse expresamente. Ni una denominación aproximada en pulgadas ni la similitud visual permiten sustituir una rosca métrica. Deben comprobarse diámetro, paso o hilos por pulgada, perfil y tolerancia. No se confirma aquí disponibilidad de esta variante en UNC, UNF o BSW; una solicitud de ese tipo requiere revisión técnica y comercial separada.
Comparar soluciones sin perder el requisito funcional
Una tuerca soldable, una fijación autoencastrable y una tuerca remachable no se seleccionan únicamente por el precio del componente. Acceso posterior, material y espesor del panel, equipo disponible, acabado, mantenimiento y ruta de fabricación condicionan la comparación. Evitar soldadura puede simplificar una operación, pero no demuestra equivalencia resistente con una unión soldada.
Para esta variante de cuerpo liso, la pregunta es si el conjunto puede proporcionar rosca estable, montaje repetible y protección adecuada con requisitos verificables. Si se necesita otra geometría de cuerpo para estudiar resistencia al giro, debe seleccionarse una referencia diferente y validar su alojamiento; el zincado de color no convierte un cuerpo redondo en un sistema de bloqueo geométrico. Tampoco convierte una unión auxiliar en una fijación estructural homologada.
Preparar una RFQ que permita comparar ofertas técnicas
Envíe a info@juxinfasteners.com el plano de la tuerca y, cuando sea posible, el de la unión. Identifique la variante JUXIN de cabeza plana, extremo abierto, cuerpo redondo liso y zincado de color. Si la especificación parte de una muestra o de una denominación histórica, indíquelo para que la oferta distinga datos confirmados de requisitos pendientes.
- Referencia dimensional solicitada, revisión de plano, rosca, paso y tolerancia.
- Material y espesor del panel, estado final del agujero y condiciones de acceso.
- Tornillo y componente acoplado, espacio posterior y mantenimiento previsto.
- Especificación completa del acabado, requisito visual y documentación de sustancias cuando proceda.
- Ambiente de servicio y ensayos solicitados, distinguiendo muestra sin montar de conjunto instalado.
- Cantidad de evaluación, demanda de serie, documentación, trazabilidad y condiciones de entrega requeridas.
La propuesta debe confirmar por escrito referencia, acabado y alcance de los ensayos, además de muestras y condiciones de suministro. No se presuponen plazo, cantidad mínima, capacidad especial o intercambiabilidad con otra pieza. El objetivo es aprobar una combinación de componente y proceso que pueda repetirse en producción, no comprar una apariencia similar sin una base técnica común.


