Fallos de instalación de tuercas remachables: causas, prevención y control de calidad para fabricantes OEM
Una tuerca remachable que gira, queda floja o daña la rosca no demuestra por sí sola que el producto sea defectuoso. El mismo síntoma puede originarse en el orificio, el espesor, la referencia seleccionada, el mandril, la regulación de la herramienta o el método de montaje. La investigación debe separar el estado observado de la causa que todavía necesita confirmación.
Esta guía propone una secuencia para ingenieros de diseño, fabricación y calidad, responsables de producción y equipos OEM de compras y desarrollo de proveedores. No establece valores universales de fuerza, carrera, par o carga. Las decisiones deben basarse en el plano vigente, el manual de la herramienta concreta y ensayos representativos de la unión. Las listas de control son recomendaciones para definir el plan del proyecto, no una declaración de certificación ni de capacidad de inspección de JUXIN.
Diagnóstico de instalación y control de calidad OEM
1. Primera respuesta: contener el problema antes de ajustar
Cuando aparece una instalación anómala, identifique y separe las piezas afectadas y delimite el intervalo de producción potencialmente comprometido. Conserve muestras sin manipular, incluidos insertos sin instalar y conjuntos ya colocados. Registre lote, estación, herramienta, programa o ajuste, operario o turno y momento de aparición. La finalidad es mantener evidencias comparables, no atribuir responsabilidad antes de investigar.
No repita ciclos de tracción ni aumente parámetros al azar para que una pieza parezca aceptable. Una segunda actuación puede modificar la deformación y ocultar el estado inicial. Cualquier retrabajo necesita un procedimiento aprobado y una verificación de la unión. Una herramienta atascada requiere detener el proceso y aplicar las instrucciones de seguridad del fabricante; no improvisar desmontajes ni forzar la liberación sobre la pieza.
Describir el síntoma: giro del inserto, movimiento axial, falta de asiento, rosca dañada o dificultad para retirar el mandril.
Indicar cuándo ocurre: enroscado inicial, colocación, desenroscado de la herramienta, apriete del tornillo o servicio.
Comparar piezas conformes y no conformes identificadas, sin mezclar lotes ni cambiar varias variables simultáneamente.
Acordar quién autoriza pruebas, reparación de equipo, retrabajo y liberación; conservar el registro de decisiones.
2. El orificio: diámetro, geometría y condición del borde
Compruebe el alojamiento real frente al plano, no solo el diámetro nominal de la herramienta que lo produjo. En un agujero redondo importan diámetro, tolerancia, forma y estado del borde. En un perfil hexagonal deben revisarse las medidas entre caras, las esquinas y la región de encaje de la referencia. Una tuerca semihexagonal (semiexagonal) no es intercambiable automáticamente con otra hexagonal completa.
Un agujero excesivamente holgado puede reducir el contacto y facilitar el movimiento; uno insuficiente puede impedir la inserción o favorecer una colocación inclinada. Las rebabas y la suciedad pueden alterar el asiento. Retire rebabas únicamente mediante el proceso autorizado: desbarbar no significa crear un avellanado funcional o ampliar el alojamiento sin revisar el plano.
Mida piezas representativas de la variación del proceso, incluidas las condiciones de acabado. Si la pintura o el recubrimiento afectan a la medida útil, defina en qué estado se inspecciona el agujero. Examine también acceso, posición respecto a bordes e interferencias posteriores. La facilidad de introducir una muestra no acredita un ajuste correcto en toda la producción.
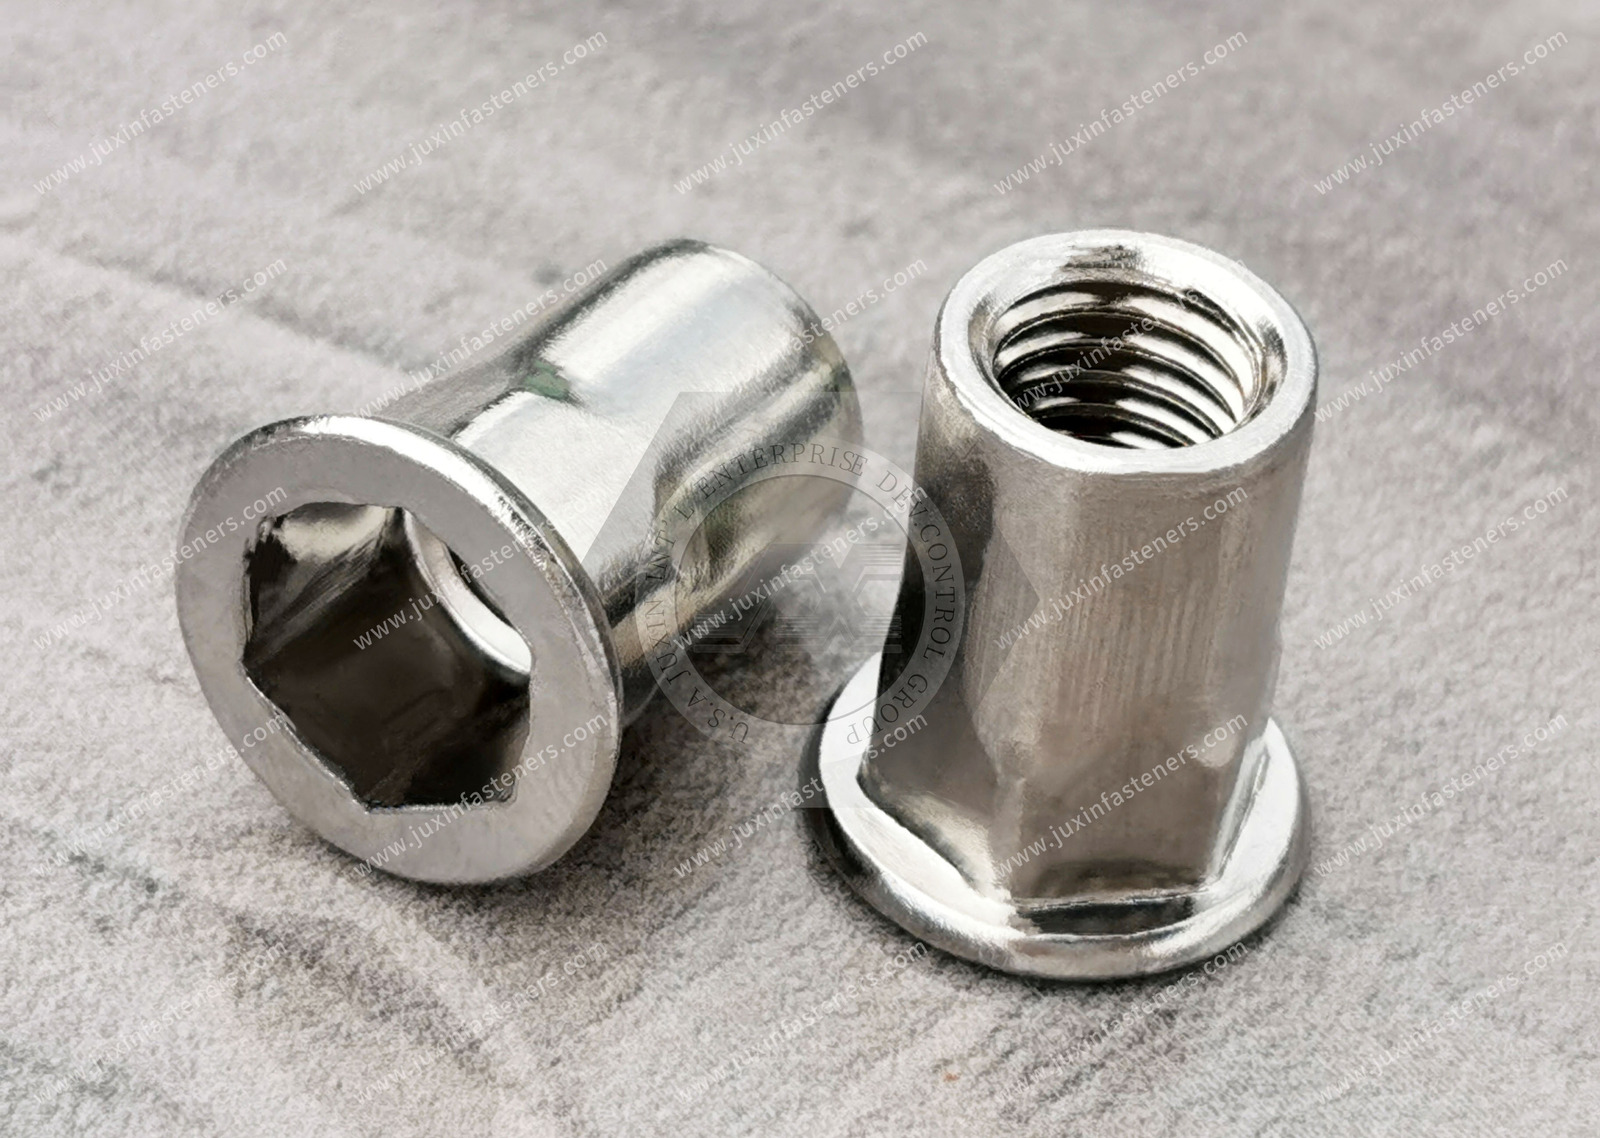
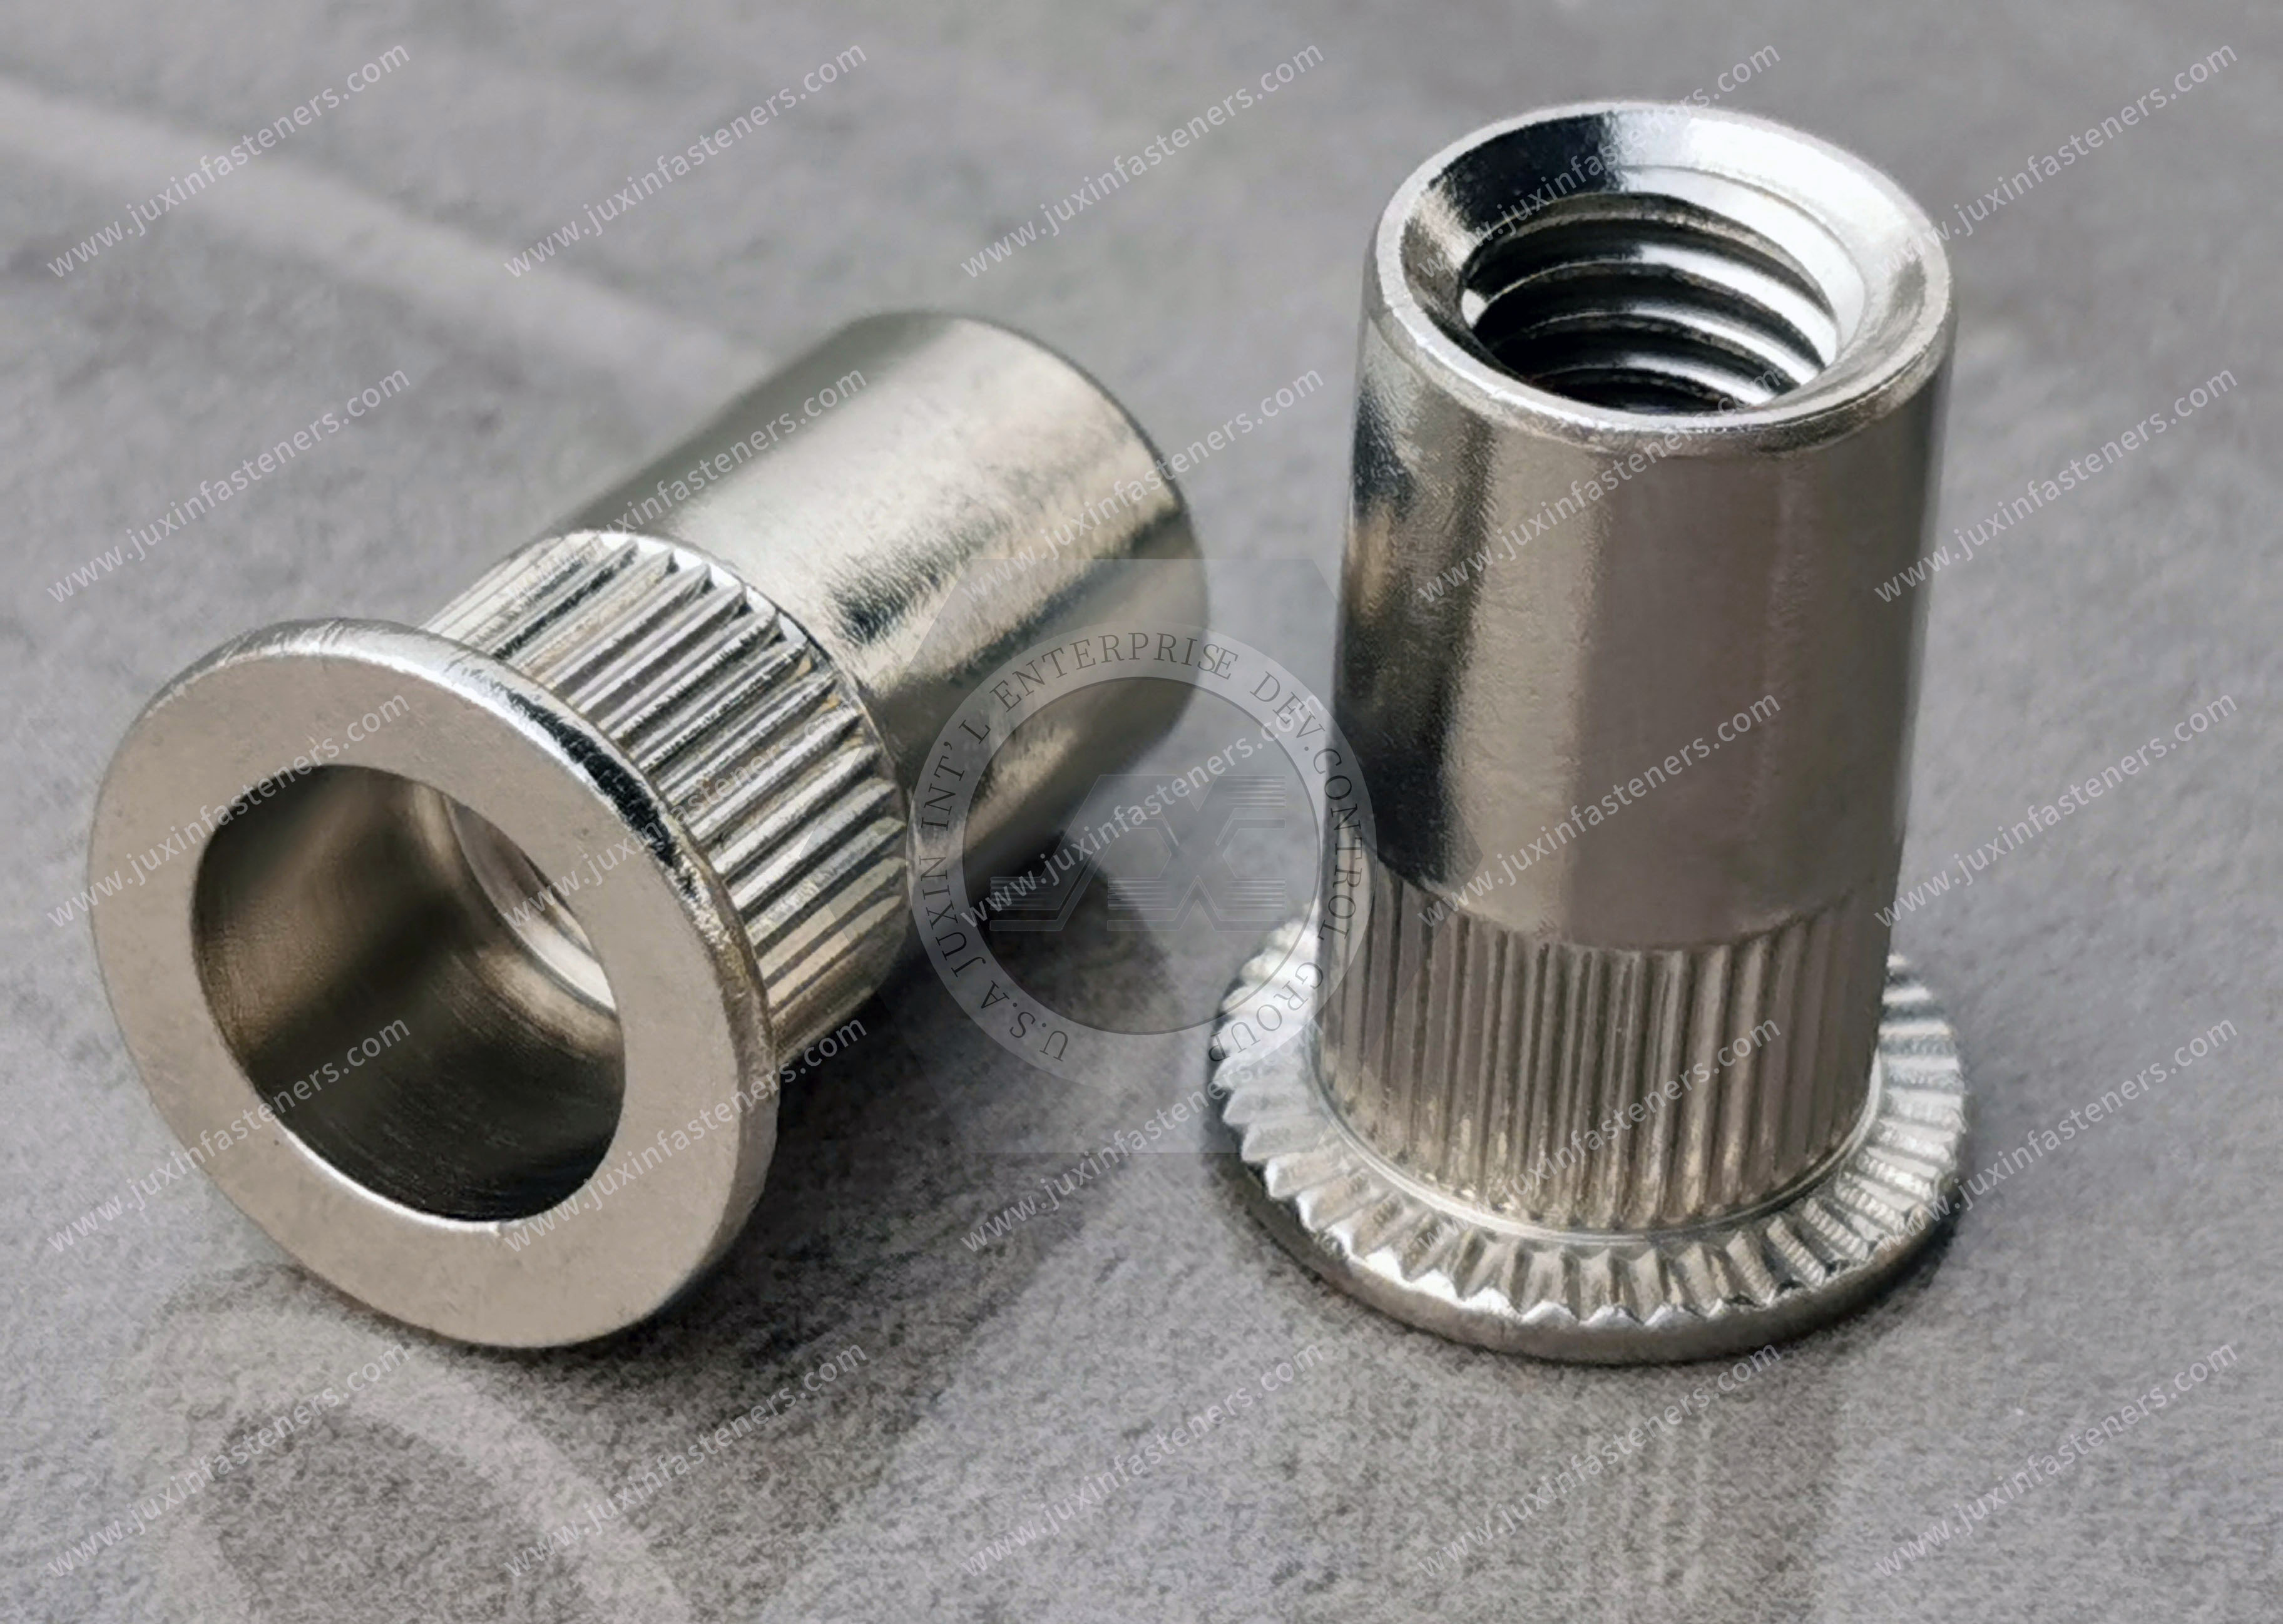
Ejemplo JUXIN de tuerca remachable ciega de acero inoxidable, cabeza plana, extremo abierto, cuerpo cilíndrico liso. Fotografía de una referencia normal; no representa un fallo de instalación ni acredita prestaciones.Ejemplo JUXIN de tuerca remachable ciega de acero inoxidable, cabeza plana, extremo abierto, cuerpo semihexagonal. Fotografía de una referencia normal; no representa un fallo de instalación ni acredita prestaciones.
3. Giro del inserto: comprobar el encaje y la deformación
El giro después de la instalación puede estar relacionado con una deformación insuficiente, juego del alojamiento, espesor fuera de rango, geometría incompatible o daño del material base. Son hipótesis a verificar. Inspeccione el apoyo de la cabeza y, cuando el acceso y el procedimiento lo permitan, la deformación posterior. No asigne la causa al moleteado o al material del inserto sin examinar la unión.
Distinga el giro del inserto respecto a la chapa de la rotación normal del tornillo. Si el problema aparece al apretar, compruebe que el tornillo es compatible, entra alineado y no encuentra una interferencia o un fondo prematuro. El par de apriete de montaje no es el par de inicio de giro del inserto. Copiar uno como si fuera el otro impide interpretar el resultado.
Para cuerpos poligonales revise el perfil del agujero y la longitud de la zona que engrana con la chapa; para cuerpos redondos, el ajuste y la interacción de la superficie con el sustrato. El cuerpo moleteado no corrige cualquier agujero sobredimensionado. Sustituir un cuerpo por otro puede exigir modificar la pieza, el utillaje y la validación, y no es un ajuste informal de línea.
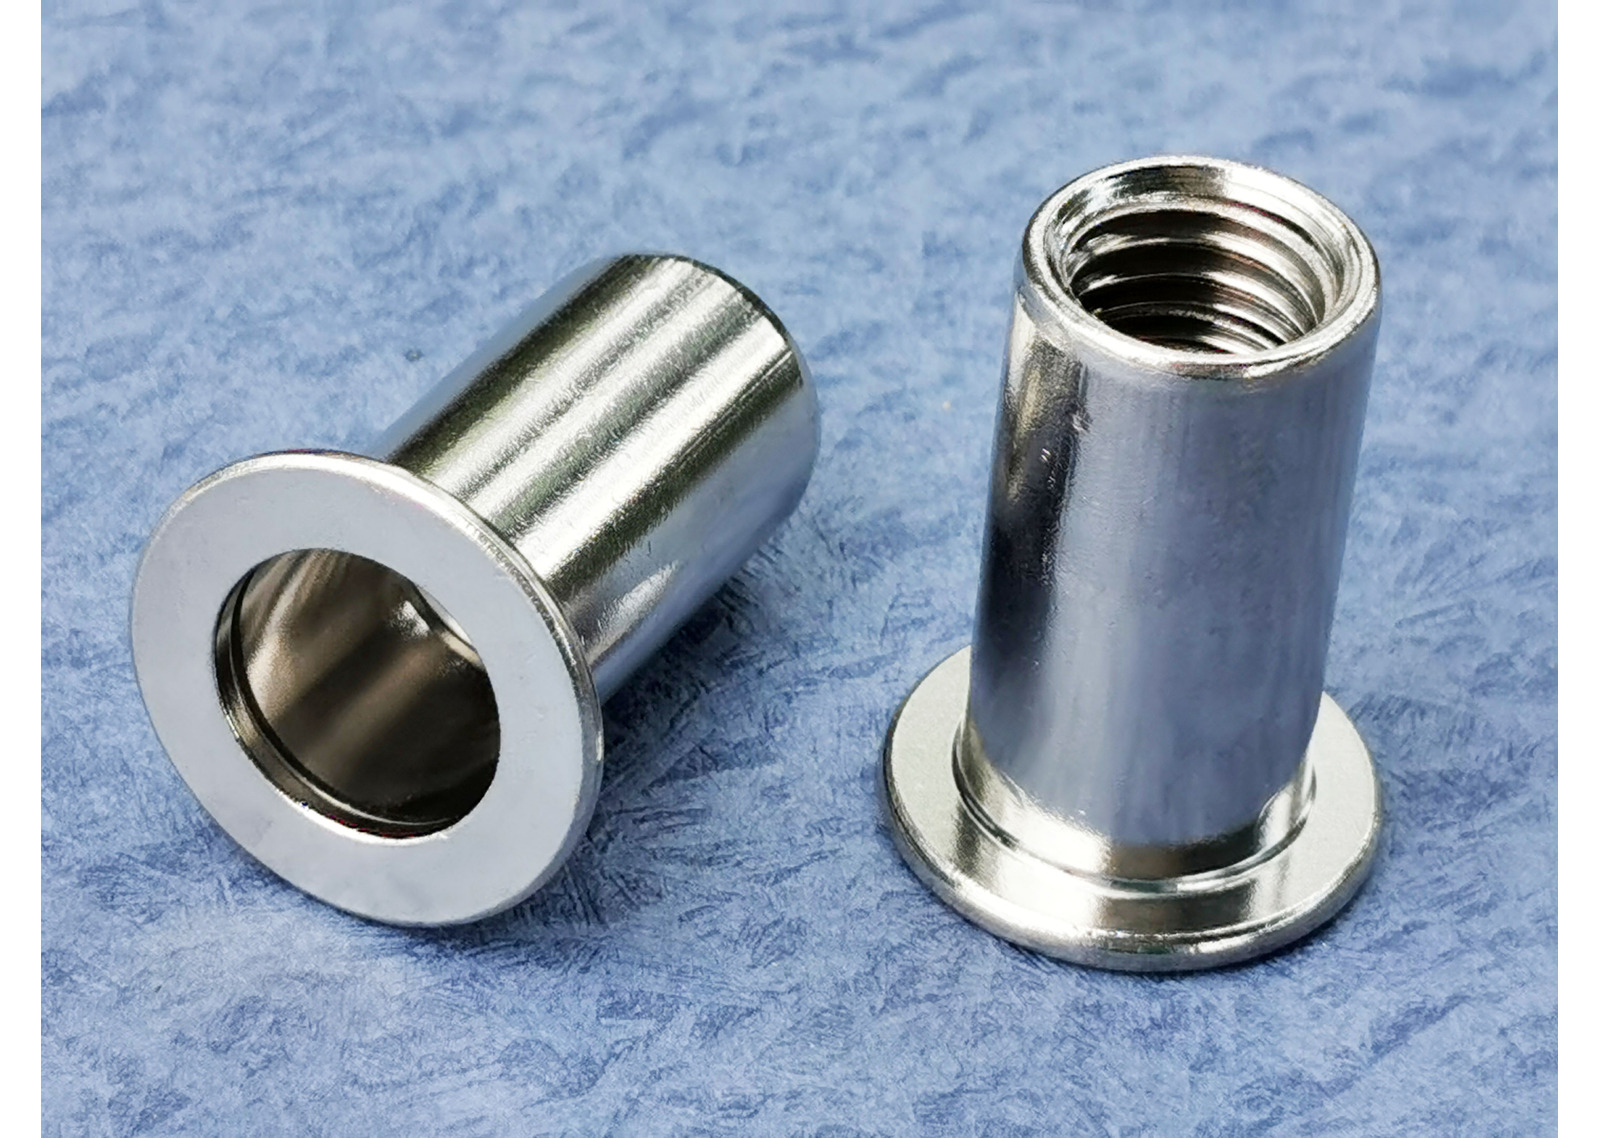
Ejemplo JUXIN de tuerca remachable ciega de acero inoxidable, cabeza plana, extremo abierto, cuerpo cilíndrico moleteado. Fotografía de una referencia normal; no representa un fallo de instalación ni acredita prestaciones.
4. Espesor y rango de agarre: una incompatibilidad no se corrige con fuerza
El rango de espesores de la referencia debe corresponder al espesor efectivamente aprisionado. En un apilamiento, confirme capas, tolerancias, acabados y posibles separaciones. El valor nominal de una sola chapa no siempre describe el conjunto. Revise la identificación del inserto: compartir rosca y apariencia no implica compartir longitud o rango de agarre.
Si el inserto no forma la geometría de cierre prevista o deja movimiento, compruebe primero la compatibilidad de espesor y referencia. Si la selección es incorrecta, aumentar fuerza o carrera puede agravar el daño en vez de producir una unión válida. Ingeniería debe resolver si se requiere otra referencia o un cambio de diseño, conservando trazabilidad de la revisión.
Separe dos situaciones: una referencia correctamente seleccionada que no ha alcanzado su instalación prevista, y una referencia que no puede cumplir la aplicación aunque el proceso sea repetible. La primera exige investigar el montaje; la segunda exige revisar selección o diseño. La acción correctiva y la evidencia de cierre son diferentes.
5. Fuerza y carrera de colocación: qué significa regular correctamente
La carrera describe el recorrido de colocación del sistema; la fuerza describe la solicitación aplicada para deformar el inserto. Las herramientas pueden disponer de modos y ajustes diferentes. La presión de alimentación tampoco equivale por sí sola a una fuerza universal sobre cualquier inserto. Consulte el manual, la capacidad y la configuración del equipo concreto.
Una colocación insuficiente puede dejar el inserto flojo. Una deformación excesiva puede perjudicar la rosca, el cuerpo, la chapa o el mandril. Los manuales oficiales muestran que un síntoma de atasco o dificultad de desenroscado puede tener varias causas; no debe resolverse aplicando más tracción sin diagnóstico.
Establezca los parámetros mediante un procedimiento de puesta a punto sobre piezas representativas. Mantenga identificadas la referencia, la herramienta, el mandril, la boquilla y el espesor de prueba. Cambie una variable controlada cada vez y documente el resultado. No reutilice para las pruebas una pieza cuyo estado ya ha sido alterado salvo que el procedimiento lo contemple expresamente.
Cuando haya supervisión de fuerza y recorrido, una señal dentro de ventana puede ayudar a detectar variaciones, pero su significado depende de cómo se estableció la ventana y de la capacidad del equipo. La presencia de un registro no sustituye la validación física de la unión. No se presupone que una línea o un producto JUXIN disponga de esa supervisión.
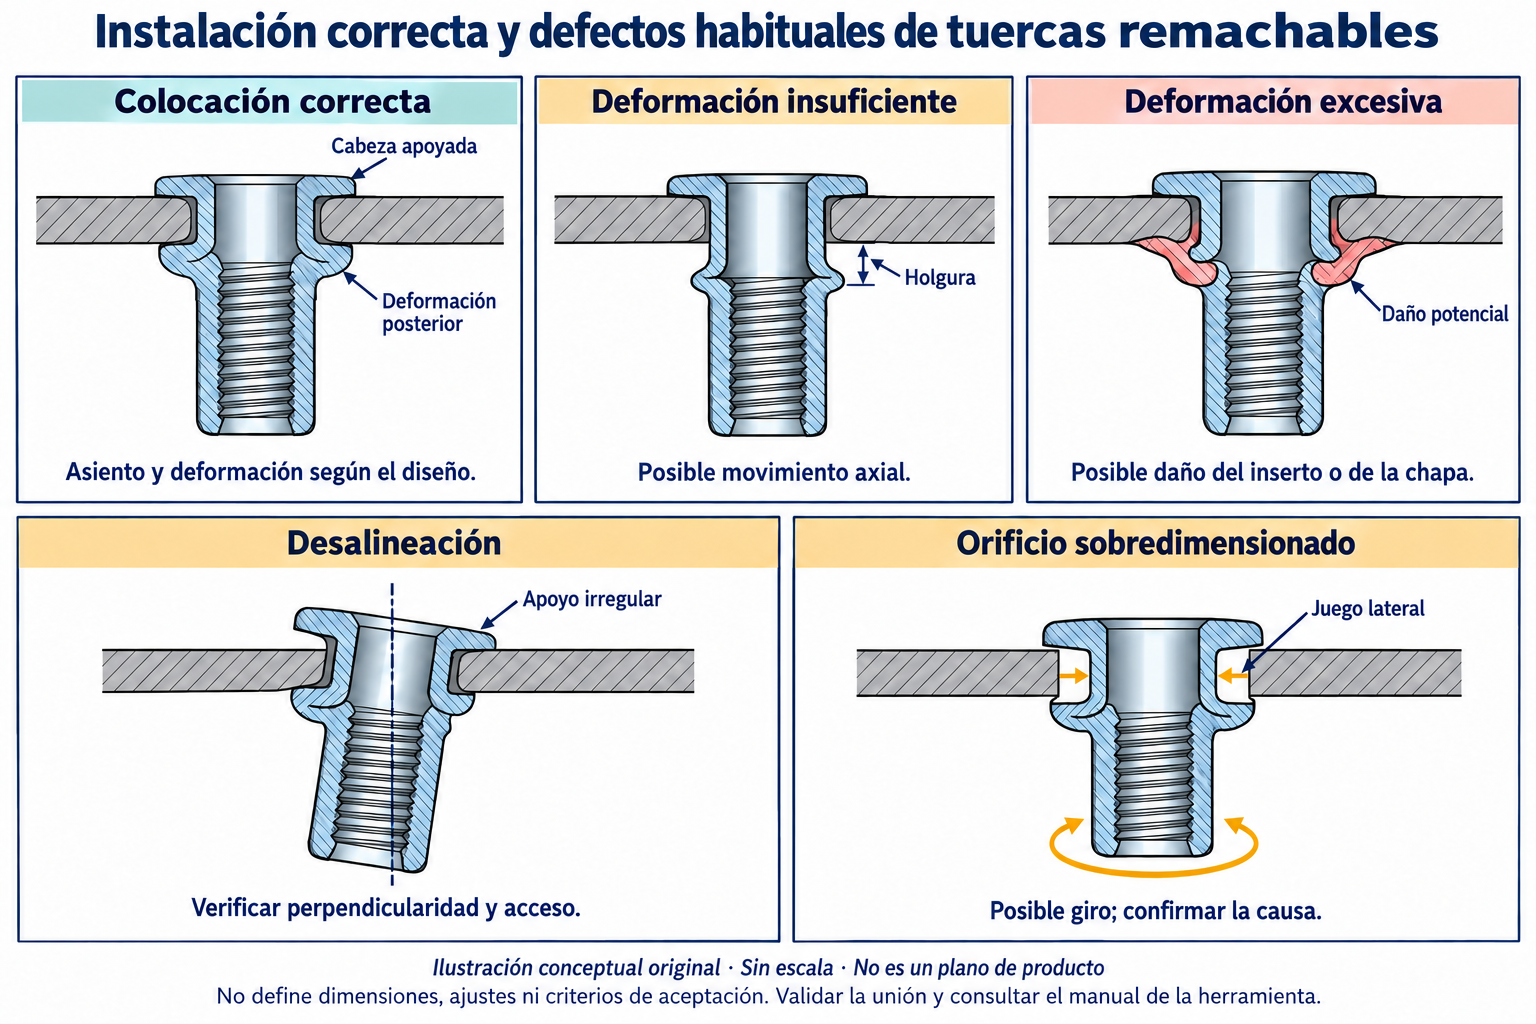
Ilustración conceptual original: colocación correcta, deformación insuficiente, deformación excesiva, desalineación y orificio sobredimensionado. Los defectos se muestran como posibilidades esquemáticas; su apariencia no confirma una causa. Sin escala; no es un plano de producto ni define criterios de aceptación.
6. Deformación, inclinación y rosca dañada
Una cabeza mal asentada, una deformación asimétrica o una chapa marcada orientan la investigación hacia el apoyo, la perpendicularidad, el acceso, la geometría del agujero y la colocación. El aspecto visual es una señal de control, no una demostración aislada de resistencia. Compare con el estado aprobado de la referencia y con el método de inspección acordado.
Si la tuerca no se enrosca en el mandril, confirme sistema de rosca, diámetro, paso, estado de los filetes y montaje del equipo de boca. Las roscas métricas M y UNC/UNF no son directamente intercambiables. No fuerce un acoplamiento que ofrece resistencia anómala: puede iniciar un enroscado cruzado y dañar ambas piezas.
Si el mandril no se retira después de colocar, examine su estado y la posible deformación de la rosca, además de la regulación y secuencia de la herramienta. El procedimiento de liberación es específico del equipo. Desconecte o aísle sus fuentes de energía conforme al manual antes de intervenciones autorizadas y recurra a personal competente para reparaciones.
Un tornillo que no entra después de la instalación puede revelar daño de rosca, suciedad, desalineación o incompatibilidad del tornillo. Compare la rosca antes y después de colocar con el método o calibre definido en el plan. No convierta un tornillo de producción en un calibre improvisado ni repase la rosca para ocultar un defecto sin autorización de ingeniería.
7. Extracción axial, fallo de rosca y fallo por giro
La extracción axial es la salida del inserto respecto al material base bajo una carga de extracción. El daño o arrancamiento de filetes afecta a la rosca. El fallo por giro ocurre cuando el inserto rota respecto a la pieza. También puede fallar la propia chapa. Identificar qué componente cedió evita comparar ensayos que no miden lo mismo.
El informe debe describir muestra, sustrato, agujero, espesor, acabado, instalación y disposición del ensayo. Defina la condición de fallo y el criterio de aceptación antes de interpretar los resultados. Una carga axial satisfactoria no acredita resistencia al giro, y un par de inicio de giro no valida por sí solo la retención axial.
No transforme valores de catálogo en garantías de una aplicación distinta. Cuando se requieran cargas o pares mínimos, deben proceder del requisito del cliente y de una validación documentada. Esta guía no aporta valores, factores de seguridad ni resultados de ensayo atribuibles a JUXIN.
8. Tabla de diagnóstico: síntomas, hipótesis y evidencia
Matriz de investigación; las causas indicadas son hipótesis, no diagnósticos automáticos
Síntoma
Posibles causas a contrastar
Evidencia que recoger
Acción y condición de cierre
Inserto gira al apretar
Alojamiento holgado, colocación incompleta, referencia o espesor incompatibles; montaje del tornillo
Dimensiones de pieza, estado instalado, lote y momento en que inicia el giro
Corregir la causa demostrada y repetir validación de giro en conjunto representativo
Queda flojo tras colocar
Deformación insuficiente, ciclo incompleto o apilamiento incorrecto
Referencia, espesor efectivo, apoyo y parámetros reales del ciclo
Resolver compatibilidad y proceso; verificar asiento y retención según plan
No entra en el alojamiento
Perfil o dimensión incorrectos, rebaba, acabado o interferencia
Medidas y condición del agujero frente al plano vigente
No forzar inserción; corregir proceso o revisión de pieza aprobada
No enrosca en mandril
Paso/sistema incompatibles, rosca dañada, herramienta de boca incorrecta
Identificación de tuerca y mandril, inspección de filetes y alineación
Utilizar componentes compatibles, sustituir desgastados según manual y verificar el ciclo
Mandril atascado o no desenrosca
Rosca deformada, reglaje o secuencia incorrectos; problema de equipo
Estado de rosca, programa y registros; manual del modelo
Detener, liberar por procedimiento autorizado y confirmar causa antes de reanudar
Deformación asimétrica o cabeza levantada
Carga lateral, asiento irregular, rebaba o acceso deficiente
Fotos, perpendicularidad, apoyo y geometría instalada
Corregir apoyo/alineación, validar proceso y comprobar pieza
Filetes dañados después de colocar
Deformación excesiva, enroscado cruzado, suciedad o mandril deteriorado
Comparación de rosca antes/después y condición de herramienta
Eliminar causa comprobada y verificar rosca y función del conjunto
Inserto se extrae o chapa se daña
Diseño/espesor fuera de capacidad validada, colocación o ensayo inadecuados
Modo exacto de fallo y condiciones de prueba
Separar problema de diseño y de instalación; aprobar referencia y unión antes de liberar
9. Inspección de recepción y controles de producción
En recepción, verifique la identificación de referencia y revisión, material y acabado documentados, lote, cantidades y condiciones de embalaje acordadas. Revise las características dimensionales y de rosca que el plan defina. La frecuencia de muestreo, los instrumentos y los criterios de aceptación deben acordarse; no se presenta aquí un plan universal ni una inspección total garantizada.
Antes del inicio de producción, confirme la correspondencia entre plano, inserto, material base, utillaje y programa. Realice la verificación inicial definida para la estación y registre el resultado. Considere de nuevo esta verificación tras cambios relevantes de lote, equipo, programa, utillaje, pieza o mantenimiento, según el plan aprobado.
Puntos de control propuestos para adaptar al proceso OEM
Etapa
Qué verificar
Registro útil
Recepción
Identificación, lote, condición superficial, rosca y dimensiones requeridas
Resultado de recepción y documentación de la referencia
Preparación de pieza
Agujero, rebabas, acabado y espesor efectivo
Mediciones y referencia de plano/revisión
Puesta a punto
Mandril/boquilla, alineación, programa y muestra inicial
Identificación de equipo y parámetros autorizados
Producción
Ciclo completo, asiento y controles definidos; tendencias cuando existan datos
Resultados vinculados a lote, estación y turno
Incidencia y liberación
Contención, causa demostrada, corrección y eficacia
Decisión de calidad, muestras de confirmación y autorización de reanudación
Para investigar variación, conserve datos de piezas conformes y no conformes obtenidos con criterios comparables. Si el sistema mide fuerza o recorrido, vincule cada señal con referencia y condiciones de producción. Una alarma debe tener una reacción definida; ignorarla o ampliar una ventana para aumentar el rendimiento exige revisión y nueva evidencia, no solo una modificación del ajuste.
10. Prevención en líneas OEM y escenarios de investigación
Separar físicamente referencias y utillajes parecidos; verificar identificación antes del cambio de serie.
Mantener instrucciones de ajuste asociadas al equipo y referencia, con control de revisión y acceso a los manuales aplicables.
Definir mantenimiento y sustitución de mandril y boquilla por condición y recomendaciones del equipo; no inventar una vida fija en ciclos.
Controlar agujero y apilamiento como variables de la unión, no como detalles secundarios de compras.
Establecer reacción ante giro, atasco o daño de rosca: detener la operación afectada, identificar piezas y documentar liberación.
Revisar de forma coordinada cualquier sustitución de inserto, material, acabado, herramienta o proceso de punzonado.
Cambio de punzonado en una envolvente de chapa
Situación hipotética: después de cambiar un útil aparecen insertos que giran. Compare primero dimensiones y estado del agujero antes y después del cambio, manteniendo identificadas las muestras. La coincidencia temporal orienta la búsqueda, pero no prueba por sí sola que el útil sea la causa. Confirme el mecanismo y la eficacia de la corrección en condiciones representativas.
Cambio de espesor en un soporte de automoción
Situación hipotética: se conserva la misma tuerca y la instalación queda floja con una nueva variante de chapa. Verifique el apilamiento y el rango de la referencia antes de modificar fuerza o carrera. Una aplicación de automoción no implica certificación ni homologación de cualquier producto; el diseño y el proceso necesitan su propia validación.
Dificultad de enroscado en una estación de montaje
Situación hipotética: el operario necesita forzar la entrada en el mandril. Compruebe identificación de rosca, estado del utillaje y alineación. No trate la resistencia anómala como una condición normal. Si se confirma desgaste, sustituya el componente conforme al manual y verifique el resultado; conserve el material afectado para decidir su disposición. Estos ejemplos no son casos reales ni resultados de clientes JUXIN.
11. Plano, RFQ y solicitud de apoyo técnico
Un problema de montaje se investiga mejor con información de la unión completa. En una nueva RFQ o en una incidencia, separe claramente los requisitos de diseño de los hechos observados. Indique si busca una referencia equivalente, revisar la instalación o validar un cambio; no pida simplemente una tuerca con «más fuerza».
Planos 2D y modelos 3D disponibles con revisión, referencia del inserto y configuración confirmada: material, acabado, cabeza, cuerpo y extremo.
Rosca completa y norma aplicable, tornillo previsto y requisitos de montaje; no confundir sistemas métricos y en pulgadas.
Material base, espesor mínimo/máximo y apilamiento; dimensiones y tolerancias del agujero y estado del acabado en que se miden.
Herramienta y modelo, mandril/boquilla, modo de control y parámetros autorizados; fecha y cambios recientes del proceso.
Descripción del fallo, fase en que aparece, cantidad afectada, lotes, fotos y resultados de inspección disponibles.
Ensayos requeridos, método y aceptación, incluyendo de forma separada giro, extracción o integridad de rosca cuando corresponda.
Cantidades de muestras y por pedido, demanda anual, entregas, embalaje e identificación de lotes o trazabilidad exigidos.
Las fotografías de referencias cilíndricas lisas, cilíndricas moleteadas y semihexagonales JUXIN ayudan a identificar candidatos. No son fotografías de defectos ni demuestran prestaciones, equivalencia o aptitud para una aplicación concreta.
¿Necesita revisar una selección o preparar una consulta OEM? Envíe la información disponible a info@juxinfasteners.com, indicando los puntos que siguen pendientes de confirmación. La evaluación debe apoyarse en planos, muestras y condiciones de instalación documentadas, no únicamente en una fotografía.
12. Antes de cerrar una incidencia
Compruebe que el síntoma inicial puede relacionarse con una causa respaldada por evidencia, que se ha evaluado el alcance sobre piezas ya producidas y que la acción no introduce nuevos problemas. Verifique el proceso corregido con las condiciones relevantes y registre quién autoriza la liberación. Si la causa no se ha demostrado, conserve el estado como pendiente: una pieza que pasa una prueba aislada no elimina la incertidumbre del resto del lote.
La mejora duradera consiste en cerrar el vínculo entre referencia, agujero, espesor, herramienta, parámetros y control. El objetivo no es encontrar una regulación que permita terminar una pieza, sino una combinación de diseño y proceso que pueda verificarse de forma consistente.
 English
 German
 Japanese