Selección de tuercas remachables de acero para aplicaciones OEM: criterios técnicos y preparación de RFQ
La selección de una tuerca remachable ciega de acero no se resuelve únicamente con el diámetro de rosca. Para una aplicación OEM hay que definir el conjunto: sustrato, orificio, espesor de agarre, geometría del inserto, acabado, instalación y criterios de aceptación. Una RFQ —solicitud de cotización— útil convierte esas variables en información verificable para ingeniería, producción y compras.
Esta guía se dirige a fabricantes OEM, proveedores Tier-1/Tier-2, ingenieros mecánicos, de diseño y de fabricación, responsables de producción, ingenieros de compras, equipos de desarrollo de proveedores y gestores de la cadena de suministro. Los valores dimensionales y de desempeño deben proceder del plano aprobado y de la validación de la unión. No se proponen valores universales de carga, par o ajuste. El alcance se limita a las variantes de acero: los requisitos no deben extrapolarse a aluminio o acero inoxidable.
Una tuerca remachable ciega proporciona una rosca interior mediante la deformación controlada de su cuerpo durante el montaje. El acceso por una sola cara puede facilitar el ensamblaje cuando la cara posterior no está disponible. Confirme el acceso para la herramienta, el espacio para la deformación posterior y la posibilidad de inspeccionar la instalación.
Defina las solicitaciones reales: carga axial, cortadura, vibración, ciclos de montaje y ambiente de servicio. Distinga los requisitos del tornillo, del inserto y del sustrato. Aumentar el tamaño de rosca no demuestra que una chapa delgada pueda soportar una carga mayor.
Compatibilidad de rosca: M frente a UNC/UNF
Las roscas métricas M y las roscas unificadas en pulgadas UNC/UNF no son directamente intercambiables. No seleccione por un diámetro aparente parecido: confirme sistema, diámetro nominal, paso o hilos por pulgada, clase de tolerancia y tornillo previsto. Indique la designación completa en el plano y la RFQ, y emplee mandriles y calibres compatibles. No fuerce el acoplamiento ni presuponga que una referencia métrica está disponible en una variante UNC/UNF.
La referencia ASME B1.1-2024 trata las roscas unificadas en pulgadas. Su mención, al igual que la de ISO 965-1 para el sistema métrico, no declara conformidad de ningún producto JUXIN.
2. Geometría y calidad del orificio
La forma del orificio debe corresponder al cuerpo del inserto y al plano de la referencia. Consulte el catálogo de tuercas remachables ciegas de acero de JUXIN para identificar referencias candidatas. Compruebe siempre la ficha individual: una agrupación comercial puede incluir productos de otro material y no demuestra prestaciones de toda la categoría.
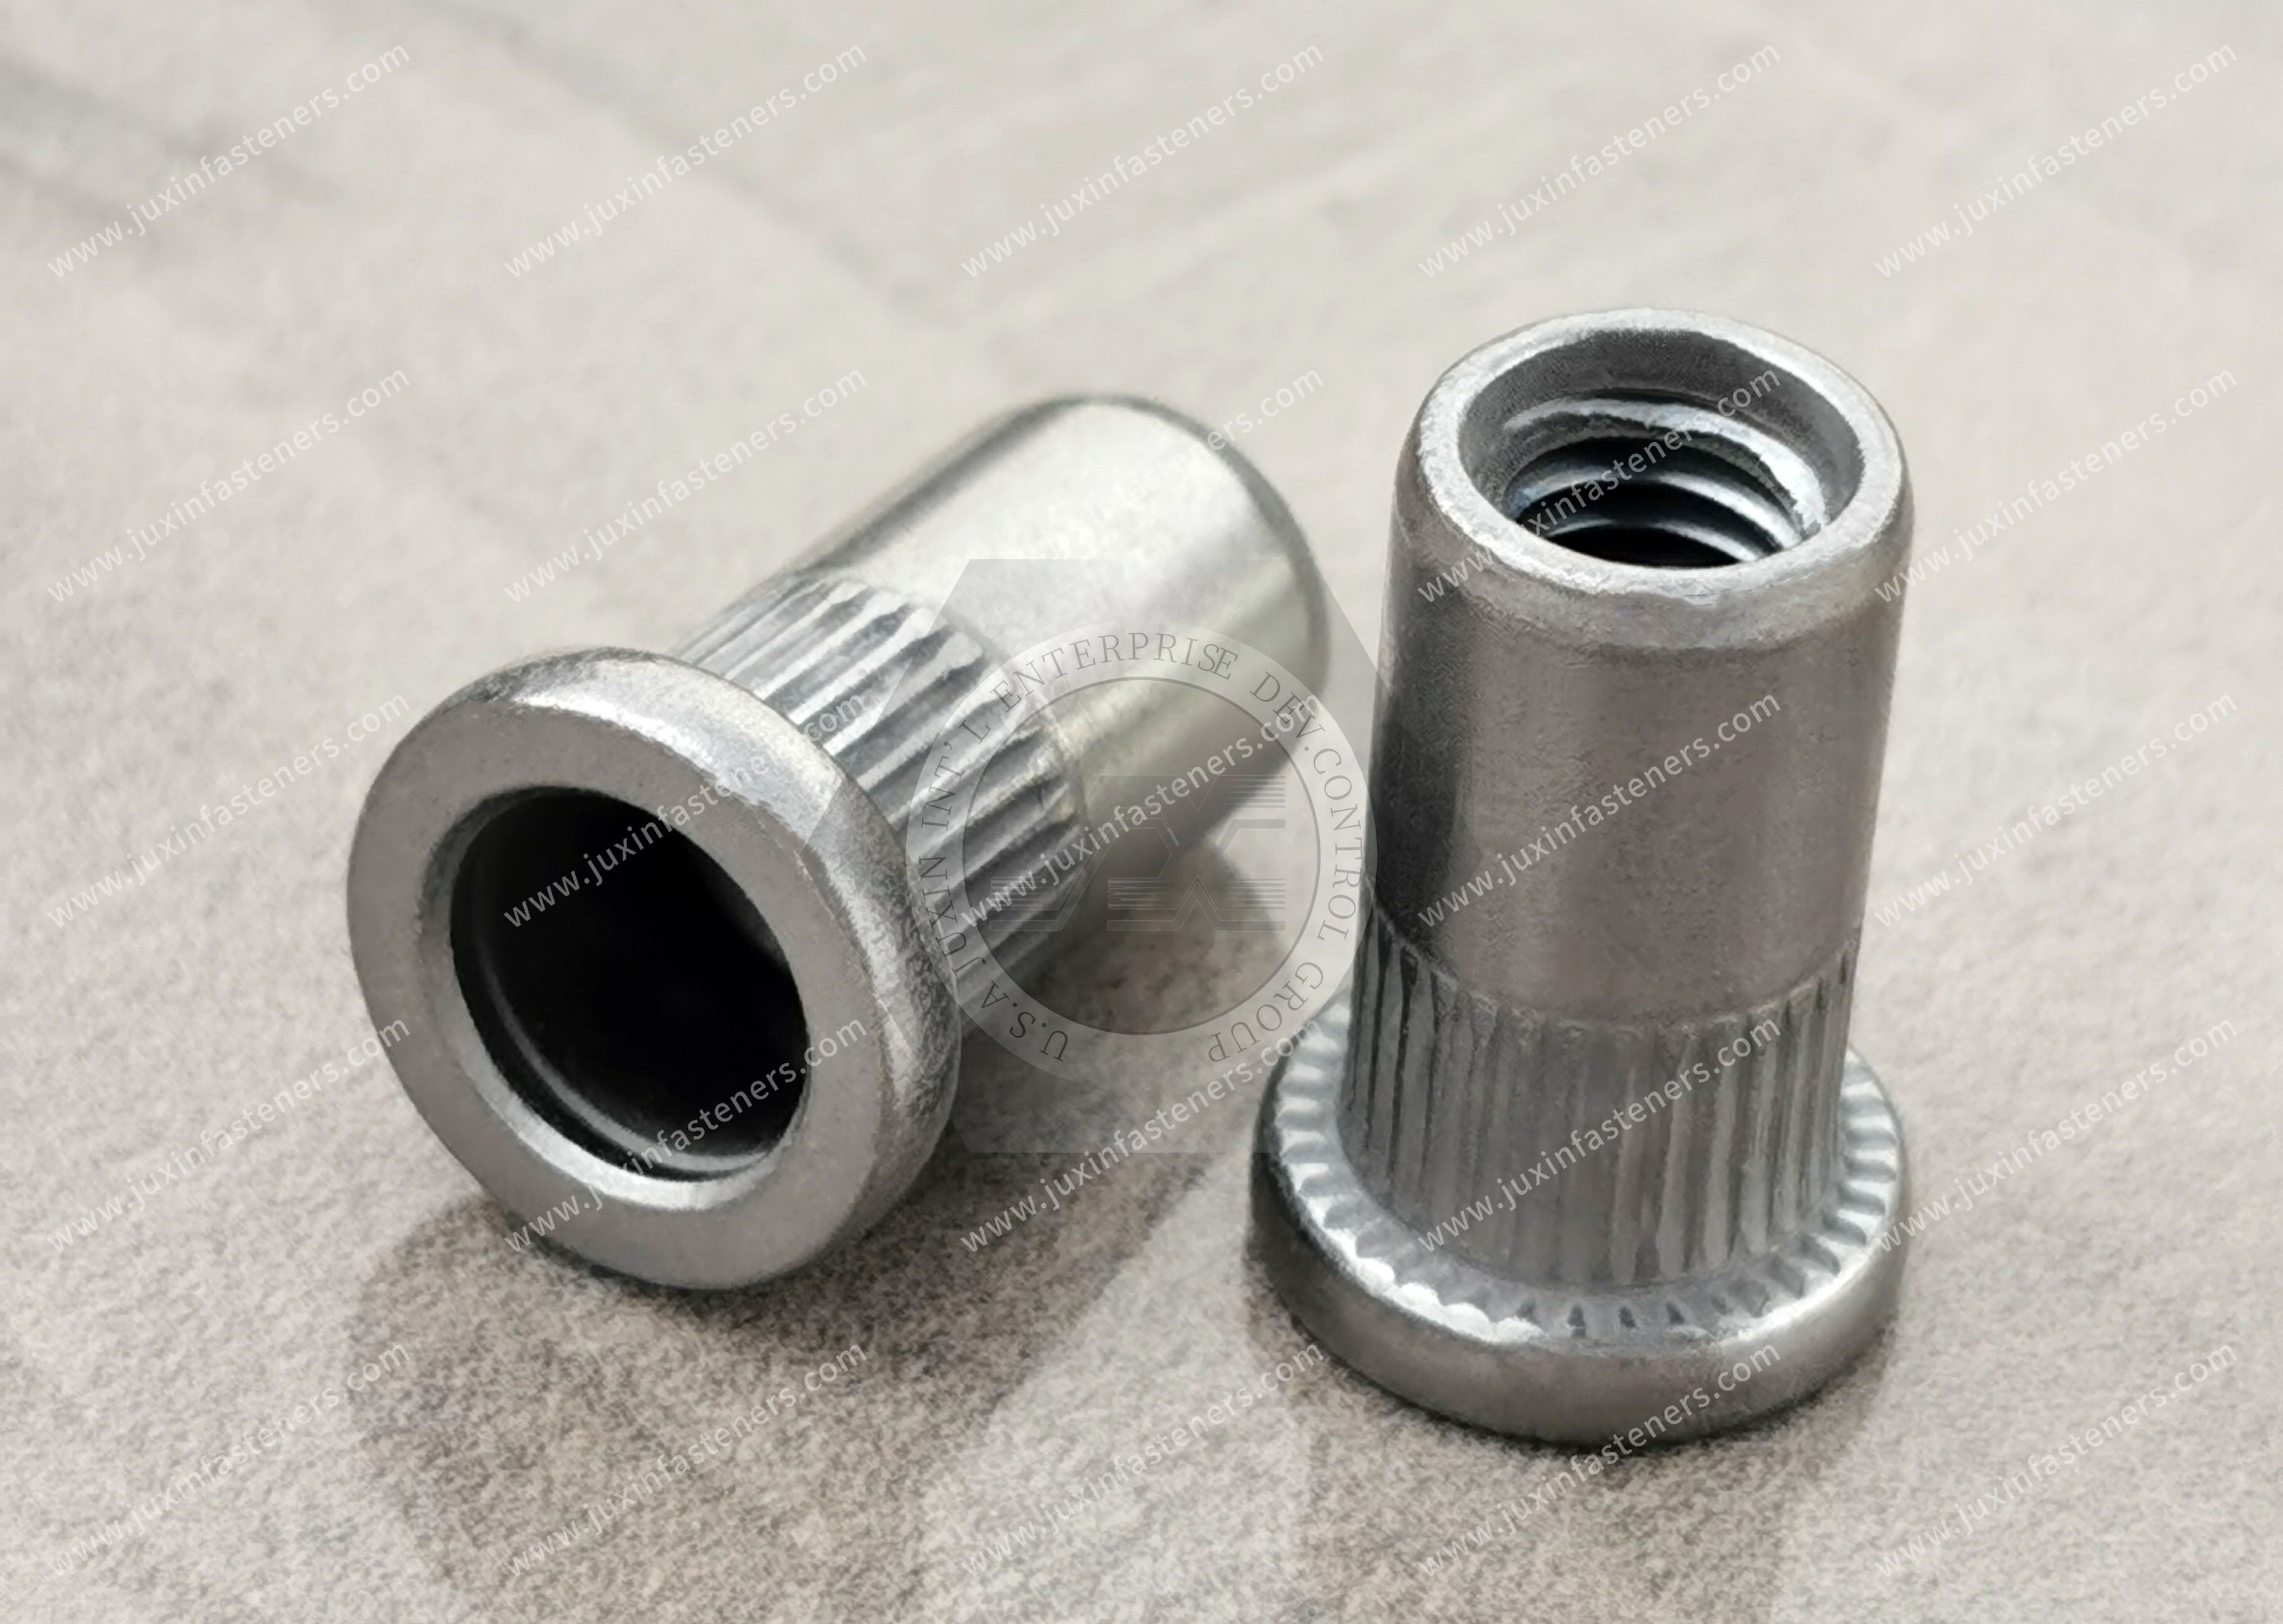
Cuerpo redondo
Distinga entre superficie lisa y moleteada. La resistencia al giro depende del conjunto de inserto, orificio, sustrato e instalación; el moleteado no sustituye su validación. No convierta una medida de rosca en un diámetro de taladro sin consultar el plano.
Cuerpo semiexagonal
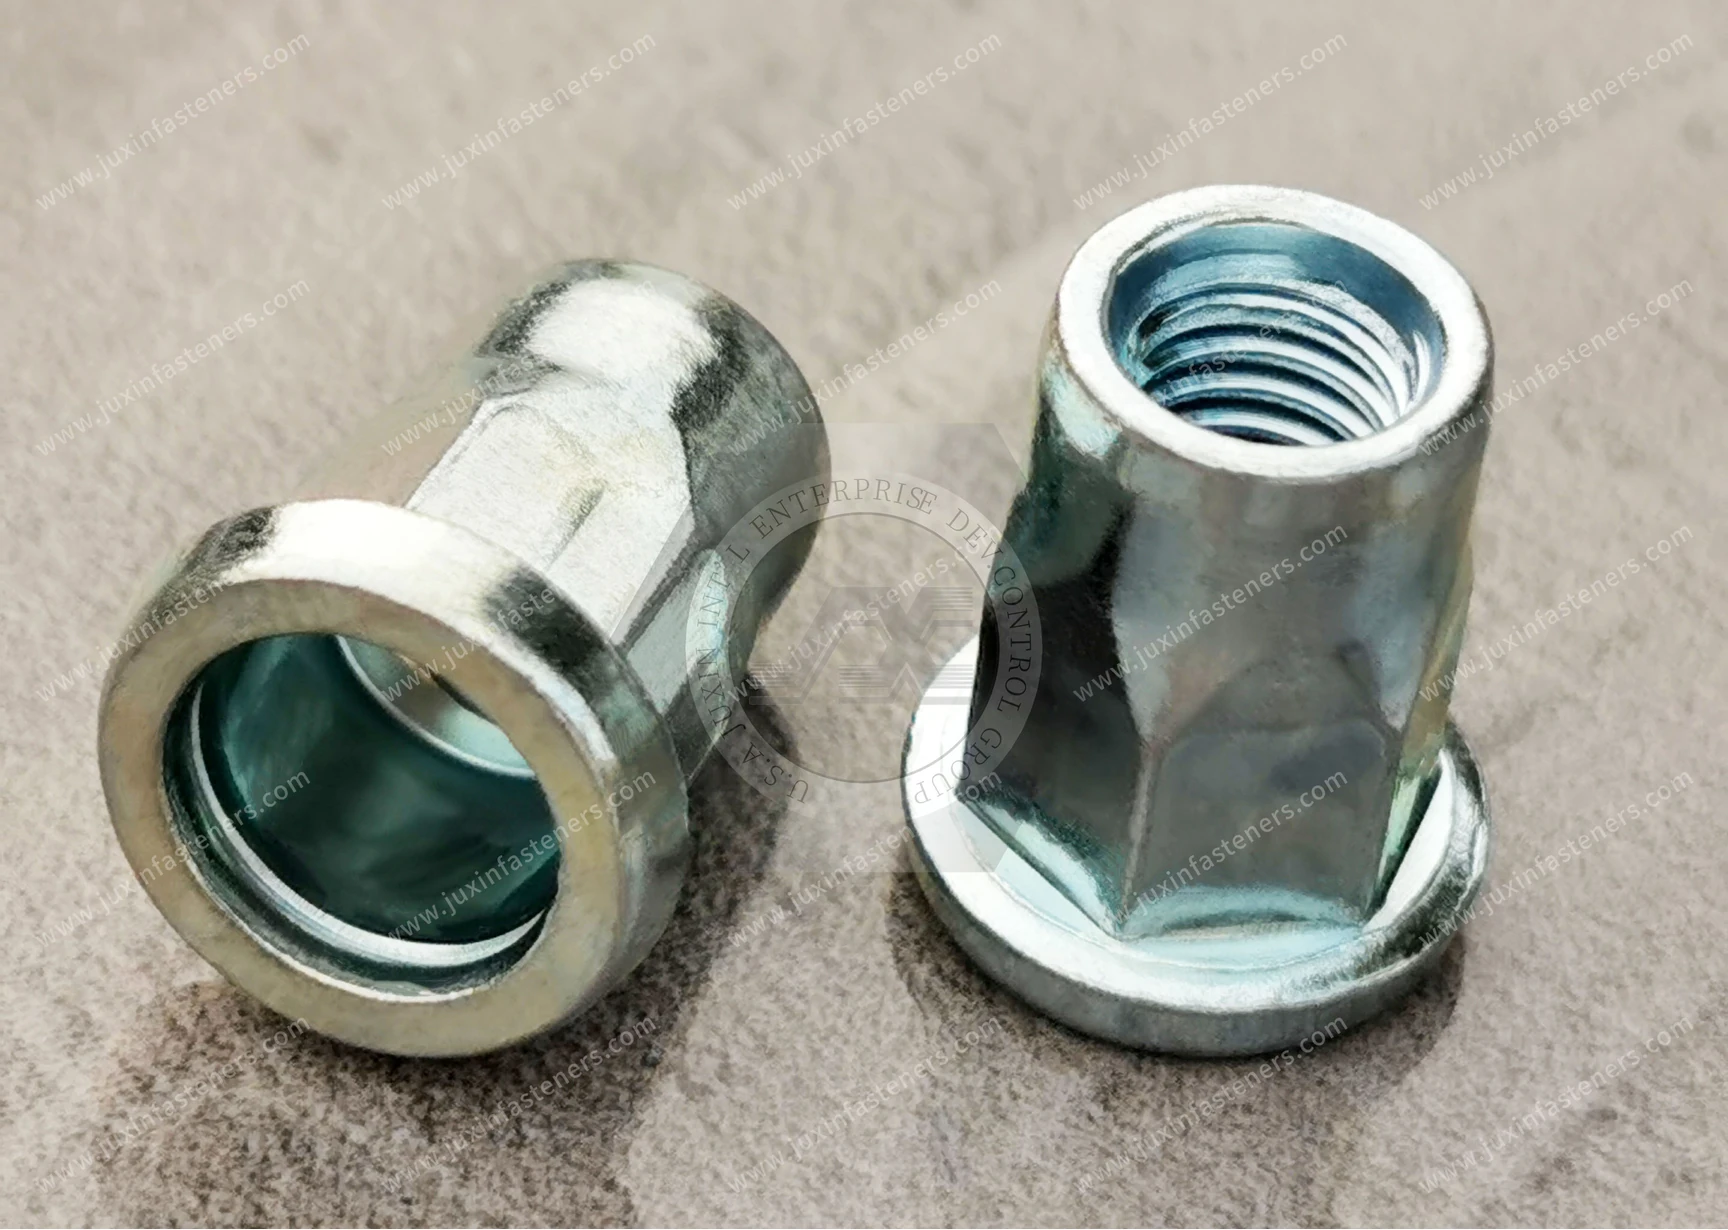
Verifique qué tramo del cuerpo tiene perfil hexagonal, su longitud y su posición respecto a la cabeza. La denominación «semiexagonal» no basta para definir el engrane con la pieza ni para aprobar una sustitución por un cuerpo redondo o hexagonal completo.
Ejemplo JUXIN de cuerpo parcialmente hexagonal. La geometría de encaje debe verificarse con el plano de la referencia.
Cuerpo hexagonal completo
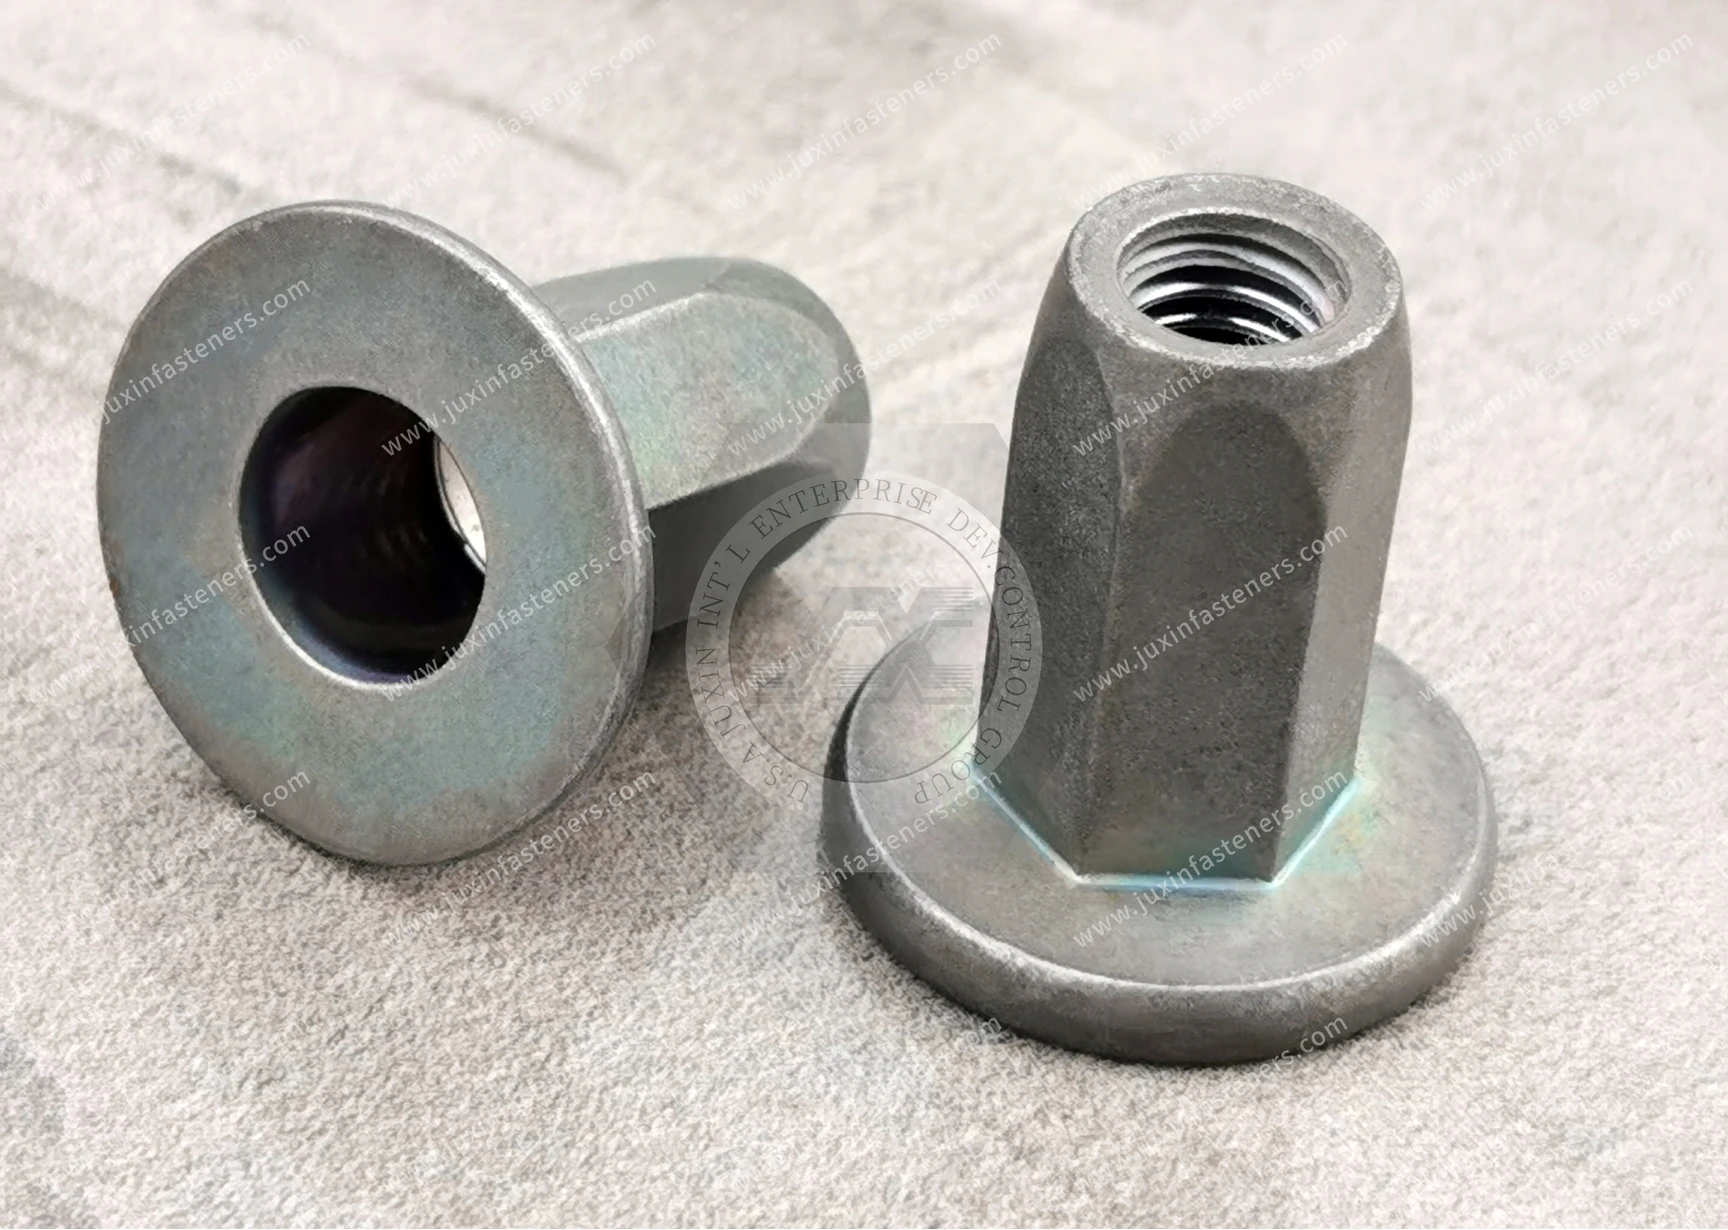
Confirme la zona hexagonal definida en el plano y el orificio compatible, incluidas la medida entre caras, las tolerancias y los radios de esquina cuando sean pertinentes. Un perfil hexagonal no debe especificarse únicamente mediante el diámetro de una broca. Tampoco garantiza una resistencia al giro concreta sin ensayo.
Ejemplo JUXIN de cuerpo hexagonal completo y extremo abierto. La fotografía no sustituye el plano ni los ensayos de la unión.
Comparación práctica de cuerpos
Criterios para comparar geometrías; no constituyen una clasificación de resistencia.
Cuerpo
Orificio y encaje que deben confirmarse
Verificación práctica antes de aprobar
Redondo
Orificio redondo y tolerancias de la referencia; distinguir cuerpo liso y moleteado.
Comprobar orificio, sustrato e instalación y validar la resistencia al giro; no inferirla solo del moleteado.
Semiexagonal
Geometría compatible con el tramo hexagonal definido en el plano.
Revisar longitud y posición del tramo hexagonal, espesor y engrane real con la pieza.
Hexagonal completo
Perfil hexagonal compatible, medida entre caras, tolerancias y radios de esquina aplicables.
Confirmar ajuste y deformación instalada y ensayar el conjunto; no presuponer un par admisible superior.
El plano debe identificar dimensiones, tolerancias, método de fabricación del orificio, control de rebabas, posición respecto al borde y estado superficial. Indique si las dimensiones corresponden al estado anterior o posterior al acabado. Un orificio sobredimensionado puede dificultar la retención y la resistencia al giro; uno insuficiente puede impedir la inserción o dañar el acabado. Compruebe la variación real del proceso, no solo una muestra nominal.
3. Rango de espesores y espesor real
El rango de espesores —también denominado rango de agarre o grip range— debe cubrir el espesor total efectivamente aprisionado por el inserto. Si existen varias capas, considere el apilamiento, sus tolerancias y las separaciones. Revise la influencia de pintura, recubrimientos y cambios de material sobre el asiento.
Fuera del rango previsto pueden aparecer una deformación inadecuada, apriete insuficiente o daño del sustrato. No extrapole el rango de una referencia a otra por compartir rosca o apariencia. Solicite una referencia identificable, un plano con revisión y validación de las condiciones mínima y máxima del conjunto.
4. Resistencia al giro, cabeza y configuración del extremo
Un cuerpo moleteado y uno poligonal utilizan mecanismos geométricos diferentes para oponerse al giro. El resultado depende también del orificio, el sustrato y la colocación. No asigne una resistencia al giro solo por el aspecto: acuerde el ensayo y el criterio de aceptación sobre un conjunto representativo.
La cabeza condiciona el asiento y la interferencia con piezas adyacentes. Una solución enrasada exige validar el alojamiento y el espesor disponible, sin deducir la geometría del alojamiento únicamente del nombre comercial.
Extremo abierto
Compruebe la longitud de rosca útil, el engrane requerido y la eventual salida del tornillo por la cara posterior. La abertura no elimina la necesidad de verificar interferencias con cables, conductos u otras piezas, ni garantiza por sí sola una longitud de tornillo admisible.
Extremo cerrado
Revise la longitud del tornillo, el apilamiento y la profundidad útil para evitar que el tornillo llegue al fondo antes de sujetar el conjunto. Un extremo cerrado no acredita automáticamente estanqueidad, un grado IP ni capacidad de sellado. La elección entre extremo abierto y extremo cerrado debe figurar expresamente en el plano y en la RFQ.
5. Acero, recubrimiento y ambiente
Solicite la identificación del material y del sistema de acabado según plano. Una descripción de color no sustituye una especificación de recubrimiento: superficies parecidas pueden pertenecer a sistemas diferentes. Revise compatibilidad con el sustrato, humedad, agentes químicos, daños de montaje y efecto del acabado sobre la rosca.
Si se requiere un ensayo de corrosión, indique método, duración, zonas evaluadas y criterio de aceptación. Las horas de ensayo no deben convertirse automáticamente en años de servicio. Un resultado de una referencia o acabado no debe atribuirse a todo el catálogo.
6. Instalación y validación del proceso
Compruebe la compatibilidad de mandril, boquilla y herramienta con la referencia elegida. Mantenga alineación y apoyo de la cabeza según las instrucciones documentadas del sistema. Establezca fuerza o carrera mediante ensayos del producto y sustrato reales; no deduzca un ajuste único a partir del diámetro de rosca.
Separe dos operaciones: colocar el inserto y apretar después el tornillo de servicio. Sus parámetros no son equivalentes. Una colocación insuficiente puede dejar movimiento o facilitar el giro; una excesiva puede deteriorar rosca, cabeza o chapa. Documente la configuración aprobada de herramienta y su mantenimiento para que producción pueda reproducirla.
7. Control de calidad y prevención de fallos
El plan de control debe distinguir recepción del inserto, verificación del orificio, puesta a punto y seguimiento de producción. Acuerde qué comprobar, con qué método y frecuencia, y cuál será el criterio de rechazo.
Asiento y deformación: comprobar apoyo, posición y deformación posterior cuando sea accesible. La apariencia exterior por sí sola no demuestra toda la resistencia.
Rosca: verificar integridad y conformidad con la especificación mediante el control acordado. No forzar una rosca dañada con el tornillo de montaje.
Giro y extracción: definir ensayos y límites sobre conjuntos representativos, incluidos los extremos relevantes de tolerancia y espesor.
Sustrato y acabado: identificar grietas, deformación no prevista y daño superficial, valorando su consecuencia funcional y ambiental.
Trazabilidad: relacionar referencia, revisión, lote, acabado y configuración de instalación con los resultados.
Ante giro, extracción o daño de rosca, investigue conjuntamente orificio, rango de espesores, referencia y parámetros. Sustituir el inserto sin revisar el proceso puede reproducir el fallo.
8. Normas: utilizar el alcance correcto
Las normas ayudan a redactar requisitos; citarlas no demuestra conformidad del producto. Ingeniería y proveedor deben acordar aplicabilidad y edición contractual:
ISO 965-1:2026 trata el sistema de tolerancias de roscas métricas ISO. No determina por sí sola la capacidad de la unión instalada ni sustituye el plano del inserto.
ISO 4042:2022, con su modificación de 2026 cuando corresponda, aborda sistemas de recubrimiento electrolítico de elementos de fijación. Identifique el sistema requerido y la evidencia solicitada.
ISO 9227:2022, con su modificación de 2024 cuando corresponda, describe ensayos de niebla salina. No establece por sí sola la duración de exposición ni la interpretación de resultados para este producto.
No se declara que una referencia JUXIN cumpla estas normas sin documentación acreditativa. Los requisitos de instalación, giro y extracción deben quedar definidos para la aplicación y la referencia seleccionadas.
Preparación de RFQ OEM y compras técnicas
9. Lista de datos para una RFQ OEM comparable
Identidad: referencia, plano 2D o modelo 3D, revisión, unidades y estado de aprobación; señalar características críticas y datos aún abiertos.
Conjunto: material base, espesor mínimo y máximo, apilamiento, geometría y tolerancia del orificio, acceso y espacio posterior.
Inserto: rosca y tolerancia, cuerpo, cabeza, extremo, material y acabado solicitados.
Función: condiciones de servicio, tornillo previsto y requisitos verificables de giro, extracción, corrosión u otras prestaciones relevantes.
Proceso y calidad: equipo de instalación, método de validación, documentación de inspección, trazabilidad y criterios de aceptación; indicar cualquier documentación de homologación solicitada sin presuponer que esté disponible.
Suministro: cantidades para muestras y por pedido, demanda anual prevista, calendario de entregas, embalaje, etiquetado y destino; distinguir previsiones de pedidos firmes.
Compare ofertas con la misma revisión del plano, separando precio, condiciones técnicas y validación pendiente. Una alternativa propuesta debe identificarse como tal y aprobarse antes de sustituir la referencia.
10. Preguntas frecuentes
¿Puedo seleccionar solo por la rosca?
No. Debe verificar también orificio, rango de espesores, geometría, sustrato, acabado y proceso. La resistencia final corresponde a la unión validada.
¿Un cuerpo hexagonal elimina cualquier riesgo de giro?
No. Necesita un orificio compatible y una instalación adecuada. La aceptación debe demostrarse mediante el ensayo acordado, no suponerse por la geometría.
¿Qué envío si el diseño aún no está cerrado?
Comparta la revisión disponible y marque las variables pendientes. Distinga una consulta de selección de una RFQ basada en plano aprobado para no convertir una recomendación preliminar en una especificación definitiva.
Solicitar cotización por correo electrónico
¿Necesita una cotización para su proyecto OEM? Envíenos sus planos técnicos, especificaciones, cantidades requeridas y requisitos de compra directamente a info@juxinfasteners.com.
Para la RFQ, adjunte planos 2D y modelos 3D disponibles, e indique material, acabado, cantidades por pedido, demanda anual prevista y requisitos de instalación, incluida la herramienta o el proceso previstos. Señale qué documentación o dato sigue pendiente.
Indique la referencia del proyecto y revisión del plano en el asunto. Incluya los requisitos de validación e identifique los datos pendientes para facilitar una revisión técnica y comercial coherente.
 English
 German
 Japanese