 English
 German
 Japanese
SUJETADORES JUXIN
EE.UU. JUXIN INT'L ENTERPRISE DEV.
Correo electrónico: info@jxfastenings.com
11.03,2026
Ingeniería de fijación para automoción, par de autofrenado, fiabilidad del montaje, fabricación personalizada y soluciones de suministro Tier-1/Tier-2
Los sistemas de fijación de automoción trabajan bajo condiciones mecánicas y ambientales complejas. Las vibraciones, las cargas cíclicas, las variaciones térmicas, la relajación de la unión, la corrosión y el montaje a alta velocidad pueden influir en el comportamiento a largo plazo de las conexiones roscadas.
Para fabricantes OEM y proveedores Tier-1/Tier-2, seleccionar una tuerca autoblocante exige algo más que hacer coincidir el tamaño nominal de rosca o la clase de propiedades mecánicas. El sistema debe permitir alcanzar la precarga requerida, ofrecer una resistencia adecuada al aflojamiento por giro involuntario, ser compatible con los componentes acoplados y comportarse de forma constante durante el montaje en producción.
Las tuercas hexagonales autoblocantes con brida e inserto de nailon combinan tres funciones:
Estas características permiten evaluar su uso en determinados soportes estructurales auxiliares, sistemas de montaje de equipos y otras uniones cuyo entorno sea compatible con el mecanismo de bloqueo. Sin embargo, no todas las conexiones de un vehículo admiten esta solución. La retención de rodamientos de rueda, el ajuste de precarga del piñón, los componentes de transmisión a alta temperatura y las uniones de suspensión críticas para la seguridad pueden requerir sistemas específicos y validación de aplicación. La selección depende del diseño real de la unión, no únicamente de su pertenencia al sector de automoción.
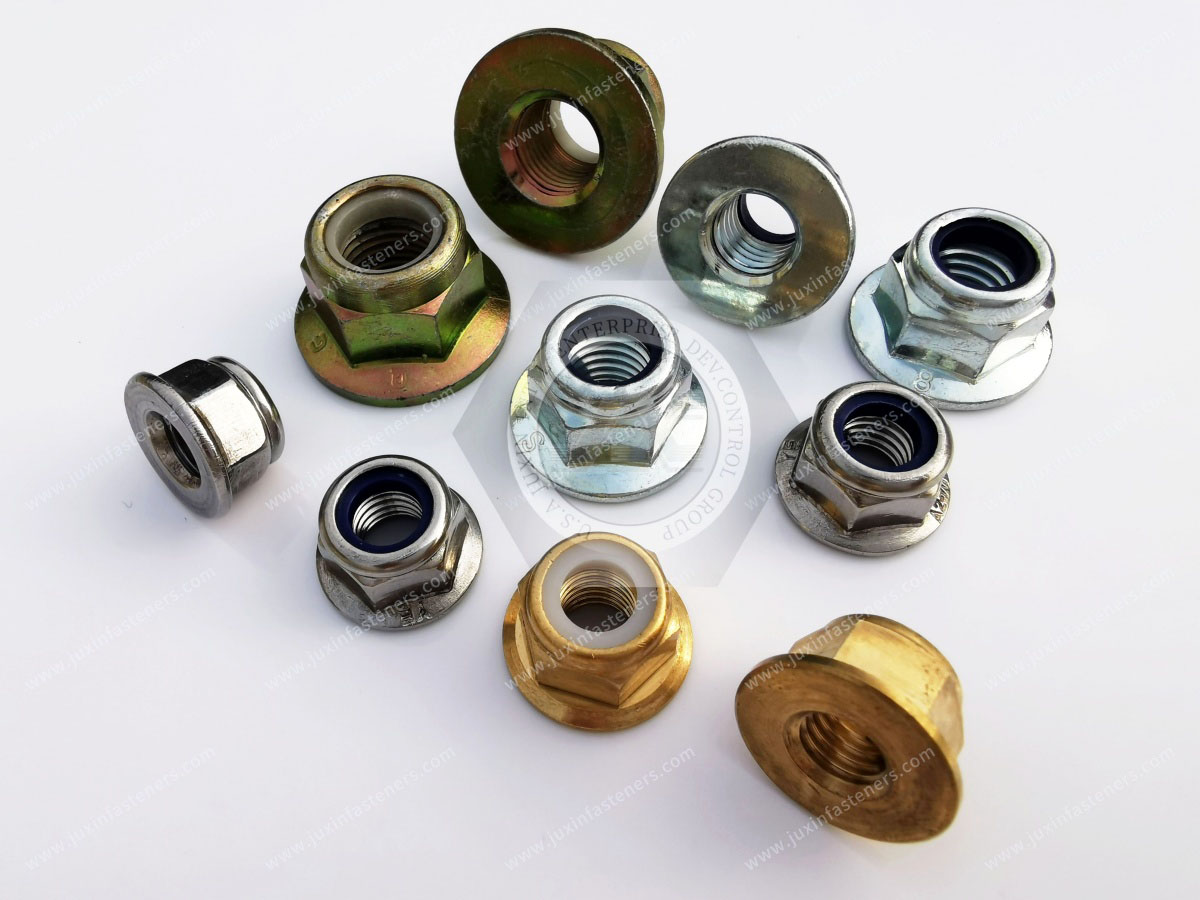
JUXIN FASTENERS es un fabricante industrial de elementos de fijación estándar y personalizados OEM/ODM según plano.** Nuestro enfoque combina estampación y conformado en frío, mecanizado CNC, operaciones secundarias específicas y coordinación de tratamientos térmicos y acabados superficiales conforme a cada producto.
Esta guía se dirige a ingenieros de diseño de automoción, mecánicos y de fabricación, responsables de producción, desarrollo de proveedores, compras técnicas, aprovisionamiento y cadena de suministro que evalúan estas tuercas para programas de automoción nuevos o existentes.
La idoneidad depende de la unión concreta, sus cargas, el entorno y la validación requerida. La matriz siguiente sirve para una evaluación inicial de ingeniería; no constituye una lista de aprobaciones universales.
| Sistema del vehículo | Aplicación potencial | Aspectos de ingeniería | Estado de selección |
|---|---|---|---|
| Estructuras relacionadas con el chasis | Determinados soportes y apoyos auxiliares | Vibración, precarga, presión de apoyo y corrosión | Evaluación específica |
| Estructuras auxiliares de carrocería en blanco | Soportes no soldados y fijaciones desmontables | Espesor de chapa, contacto y acceso de mantenimiento | Validación de la unión |
| Montaje de equipos de automoción | Soportes de equipos mecánicos auxiliares | Carga dinámica, acceso y temperatura | Potencialmente adecuada |
| Equipamiento de vehículos industriales | Soportes exteriores y estructuras de montaje | Vibración, corrosión y mantenimiento | Evaluación específica |
| Envolventes auxiliares de vehículos eléctricos | Determinados soportes y herrajes exteriores | Exposición térmica, distancias eléctricas y recubrimiento | Aprobación de ingeniería |
| Equipos de gestión térmica | Soportes alejados de zonas térmicas incompatibles | Temperatura, fluidos y movimiento de la unión | Validación ambiental |
| Equipos eléctricos del vehículo | Herrajes de montaje para uniones estructurales adecuadas | Corrosión, vibración y requisitos eléctricos | Dependiente del diseño |
| Ajuste de rodamientos de rueda | Retención específica del extremo de rueda | Precarga del rodamiento y arquitectura de bloqueo dedicada | No es sustitución directa |
| Retención del piñón diferencial | Eje del piñón y sistemas de precarga de rodamientos | Retención y procedimientos de precarga específicos | Diseño dedicado |
| Conexiones de escape a alta temperatura | Componentes a temperatura elevada sostenida | Limitaciones térmicas del polímero | Puede requerir otro bloqueo |
La tabla identifica situaciones que requieren evaluación adicional. No demuestra la aprobación de una referencia para una plataforma de vehículo o una conexión crítica para la seguridad.
Estos soportes pueden recibir vibraciones, cargas cíclicas, suciedad de la carretera y variaciones térmicas. Deben evaluarse la precarga necesaria, la rigidez y el riesgo de separación de la unión, las cargas dinámicas de cortadura y tracción, la presión bajo la brida, la dureza de la superficie acoplada, el recubrimiento y la corrosión, la temperatura del inserto y los procedimientos de mantenimiento y sustitución. El bloqueo resiste el giro involuntario; no sustituye la precarga correcta ni el diseño estructural.
Estas aplicaciones pueden exigir fijaciones mayores, dimensiones de brida especiales y características de bloqueo controladas. Incluyen soportes, apoyos de equipos auxiliares y determinadas fijaciones estructurales mantenibles. Compras e ingeniería deben evaluar tanto el componente como la unión montada. Un diámetro nominal grande no demuestra por sí solo idoneidad para retener ejes o extremos de rueda.
Los vehículos eléctricos añaden restricciones de espacio, gestión térmica y sistemas eléctricos. En estructuras y equipos auxiliares adecuados deben revisarse temperatura local, vibración y carga mecánica, dilatación diferencial, compatibilidad frente a corrosión y recubrimientos, aislamiento o continuidad eléctrica cuando proceda, accesibilidad y mantenimiento. Un inserto de nailon no convierte una fijación metálica en un elemento eléctricamente aislante. La seguridad eléctrica y la puesta a masa corresponden al diseño del conjunto completo.
La fijación autoblocante debe cumplir los requisitos mecánicos, ambientales y de montaje de la unión.
| Requisito | Consideración para la tuerca con inserto y brida | Validación recomendada |
|---|---|---|
| Resistencia al giro involuntario | El inserto genera par de autofrenado | Par de enroscado y desenroscado de autofrenado |
| Precarga controlada | Depende del método de apriete y la fricción | Ensayo par–fuerza o medición directa de precarga |
| Vibración cíclica | El bloqueo puede resistir el giro, pero no toda pérdida de precarga | Ensayo de vibración de la unión |
| Temperatura elevada | El PA66 puede limitar el comportamiento | Envejecimiento térmico y ensayo funcional |
| Desmontajes repetidos | El par puede variar con la reutilización | Ciclos definidos de montaje y desmontaje |
| Corrosión | Depende del material y recubrimiento | Validación especificada por el cliente |
| Superficie de apoyo blanda | Debe evaluarse la presión de contacto | Presión de apoyo y asentamiento |
| Montaje automatizado | El autofrenado influye en la lectura de la herramienta | Capacidad del proceso de montaje |
| Espacio limitado | La brida y altura pueden interferir | Revisión CAD y de herramientas |
| Conexión crítica para la seguridad | Seleccionar el componente no es suficiente | Aprobación OEM del sistema |
El autofrenado no garantiza protección frente a todas las formas de aflojamiento. El asentamiento, la relajación, la separación, la fluencia o un apriete inicial insuficiente pueden reducir la precarga. El nailon puede resistir el giro sin impedir estos mecanismos.
Estas tuercas suelen incorporar un elemento polimérico retenido cerca de un extremo del cuerpo. Al penetrar el tornillo, la interferencia controlada deforma localmente el polímero y opone resistencia al giro relativo: el par de autofrenado.
El autofrenado es la resistencia rotacional del bloqueo; la fuerza de apriete es la carga axial desarrollada por el apriete de la unión. El inserto puede generar resistencia antes de que la brida toque la superficie. Por ello, parte del par medido por la herramienta no genera directamente precarga. Los procedimientos de apriete por par o par–ángulo deben tener en cuenta esta contribución.
Influyen la formulación y el acondicionamiento del PA66, la geometría interna del inserto, su retención y posición axial, las dimensiones de la rosca del tornillo, el estado de la rosca de la tuerca, recubrimiento y lubricación, velocidad de instalación, temperatura y número de ciclos. Una interferencia excesiva aumenta el par de instalación y puede dañar el inserto o la rosca; una interferencia insuficiente puede dar un autofrenado inadecuado. Ambas situaciones requieren controles de ingeniería.
Las propiedades de este termoplástico dependen de temperatura, humedad, sustancias químicas e historial de carga. Deben evaluarse el grado real y la tuerca completa, sin basarse únicamente en una temperatura genérica del material. Hay que considerar temperatura continua y picos breves, ciclos térmicos, absorción de humedad, aceites y grasas, compatibilidad con refrigerantes y limpiadores, relajación a largo plazo y par después del acondicionamiento ambiental. Si el entorno supera el comportamiento validado del inserto, debe evaluarse otro diseño de bloqueo.
| Factor | Tuerca con inserto de nailon y brida | Autoblocante totalmente metálica | Tuerca hexagonal convencional |
|---|---|---|---|
| Principio de bloqueo | Interferencia del polímero | Geometría metálica de bloqueo | Sin autofrenado inherente |
| Brida de apoyo | Integrada | Disponible en ciertos diseños | Normalmente independiente de la geometría hexagonal estándar |
| Límite térmico | Dependiente del polímero | Dependiente del metal y diseño | Dependiente del material y unión |
| Resistencia al montaje | Influida por el inserto | Influida por el bloqueo metálico | Principalmente fricción y carga de la unión |
| Reutilización | Requiere validación | Requiere validación | Según requisitos de la unión |
| Efecto del recubrimiento | Ajuste de rosca y fricción | Bloqueo y fricción | Fricción |
| Fabricación personalizada | Disponible | Disponible | Disponible |
| Idoneidad en automoción | Específica de la unión | Específica de la unión | Específica de la unión |
Una tuerca totalmente metálica no es automáticamente superior. La elección depende de la temperatura, el bloqueo, el estado de la rosca acoplada, la precarga y el mantenimiento aprobado.
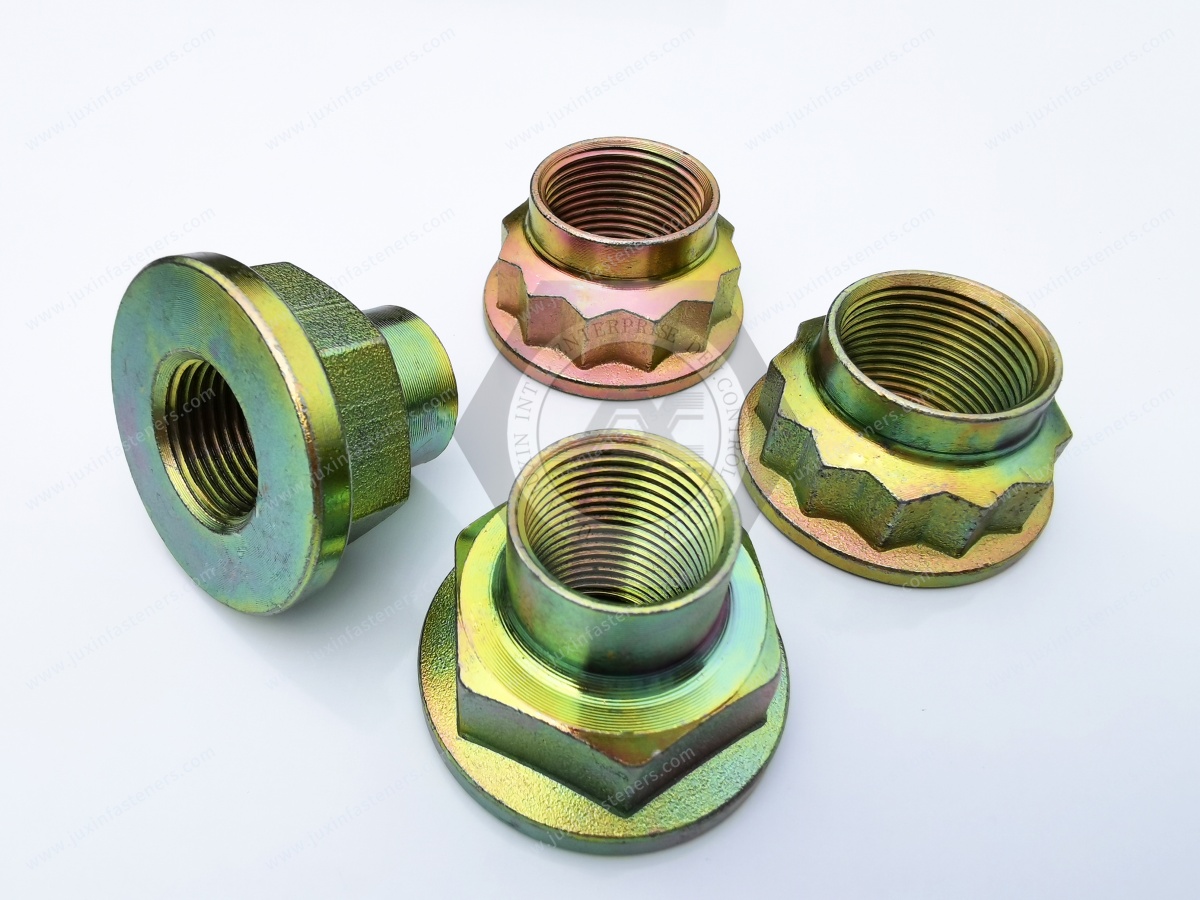
Las cadenas globales de suministro emplean distintos sistemas de rosca según plataforma, diseño y requisitos heredados. JUXIN FASTENERS evalúa requisitos métricos y en pulgadas conforme al plano aprobado y la viabilidad de fabricación.
La designación indica diámetro nominal y paso.
| Designación métrica | Diámetro nominal | Paso | Nota |
|---|---|---|---|
| M6×1,0 | 6 mm | 1,0 mm | Ejemplo de paso grueso estándar |
| M8×1,25 | 8 mm | 1,25 mm | Ejemplo de paso grueso estándar |
| M10×1,5 | 10 mm | 1,5 mm | Ejemplo de paso grueso estándar |
| M12×1,75 | 12 mm | 1,75 mm | Ejemplo de paso grueso estándar |
| M16×2,0 | 16 mm | 2,0 mm | Ejemplo de paso grueso estándar |
| M20×2,5 | 20 mm | 2,5 mm | Ejemplo de paso grueso estándar |
| M22×2,5 | 22 mm | 2,5 mm | Ejemplo de paso grueso estándar |
Son ejemplos de designación, no una lista completa de disponibilidad. El suministro debe confirmarse por plano, material, clase de propiedades, geometría de brida y cantidad. Las alternativas de paso fino deben especificar expresamente el paso.
Pueden emplearse designaciones UNC o UNF. Por ejemplo, 3/4-16 UNF-2B identifica diámetro nominal de 3/4 de pulgada, 16 hilos por pulgada, serie Unified National Fine y rosca interior clase 2B. Deben aplicarse los requisitos ASME pertinentes cuando estén especificados.
Convertir numéricamente el diámetro no demuestra compatibilidad: M20 equivale aproximadamente a 0,7874 pulgadas; M22, a 0,8661 pulgadas; y 3/4 de pulgada, a 19,05 mm. Estas conversiones son solo referencias dimensionales. No se puede sustituir una rosca métrica por UNC o UNF sin rediseño y verificación.
El material de una tuerca de acero para automoción debe permitir obtener las propiedades requeridas después de fabricar y tratar térmicamente el componente.
ISO 898-2 establece requisitos mecánicos para las tuercas de acero y rosca métrica ISO incluidas en su campo de aplicación. Las clases 8 y 10 son categorías mecánicas distintas. Los requisitos de carga de prueba dependen del alcance de la norma y de la geometría real. Un diseño no estándar puede exigir validación adicional del OEM. La clase de propiedades no establece un par de apriete universal.
| Material | Aplicación potencial | Limitaciones relevantes |
|---|---|---|
| Acero al carbono | Fijación de automoción con coste eficiente | Resistencia y recubrimiento |
| Acero aleado | Determinadas configuraciones de mayor resistencia | Tratamiento térmico y control del material |
| Acero inoxidable | Aplicaciones sensibles a corrosión | Otras clases de propiedades y riesgo de gripado |
| Aleación de aluminio | Uniones sensibles al peso y con cargas apropiadas | Menor capacidad de carga y resistencia de rosca |
| Latón | Aplicaciones industriales especializadas | Limitaciones de resistencia mecánica |
Las clases 8 y 10 de ISO 898-2 no se asignan automáticamente a acero inoxidable, aluminio o latón. Los requisitos definitivos se rigen por la especificación aplicable.
El ensayo de carga de prueba evalúa la resistencia de la tuerca a una carga axial especificada en condiciones definidas. El par es una entrada del proceso de montaje para desarrollar precarga. Superar el ensayo no demuestra que el conjunto alcance la fuerza de apriete necesaria. Ambos requisitos deben resolverse independientemente.
La brida integrada proporciona una superficie de apoyo bajo la tuerca. Un diseño adecuado permite distribuir la compresión sobre el área de contacto apropiada. Sin embargo, aumentar el tamaño de la brida no garantiza por sí mismo un mejor comportamiento.
| Característica | Función de ingeniería | Riesgo potencial |
|---|---|---|
| Diámetro exterior | Define la envolvente de apoyo | Interferencia con componentes |
| Área efectiva de apoyo | Distribuye la presión de contacto | Deformación local |
| Espesor | Proporciona soporte estructural | Flexión de la brida |
| Planitud de la cara de apoyo | Favorece un asiento constante | Contacto desigual |
| Acabado superficial | Influye en la fricción | Variación de precarga |
| Concentricidad | Favorece la alineación | Apoyo desigual |
| Altura de tuerca | Aloja rosca y elemento de bloqueo | Problemas de espacio o acoplamiento |
Ambas presentan contactos diferentes. Una brida lisa puede elegirse para controlar el contacto y proteger la superficie. Una brida dentada puede aumentar la resistencia al giro contra determinadas superficies, pero dañar recubrimientos y modificar la fricción. La configuración debe definirse en el plano. No debe darse por hecho que una tuerca con inserto de nailon tenga dentado.
En ciertos diseños aprobados, una brida integrada puede eliminar una arandela plana independiente. No sustituye automáticamente arandelas endurecidas, de estanqueidad u otros apoyos especializados. Sigue siendo necesaria la aprobación de ingeniería de la unión.
La resistencia a vibración es relevante, pero «a prueba de vibraciones» no constituye una afirmación universal admisible. Cada mecanismo de aflojamiento exige controles distintos.
El movimiento relativo y unas condiciones desfavorables pueden provocar el giro de una fijación roscada. El autofrenado introduce resistencia a ese giro. Su eficacia debe evaluarse en las condiciones especificadas para la unión.
La precarga puede reducirse aunque la tuerca no gire. Entre las causas están el asentamiento de las superficies, relajación de la unión, fluencia del material, diferencias de dilatación térmica, separación de la unión y apriete inicial inadecuado. El nailon no impide por sí solo todos estos mecanismos.
Cuando sea crítica, el OEM puede exigir ensayos de vibración o desplazamiento transversal de la unión. ISO 16130 constituye una referencia para evaluar el comportamiento frente a vibración de conjuntos de fijación bajo condiciones especificadas. La aplicabilidad, configuración y aceptación deben acordarse para la unión real. Superar un ensayo de autofrenado no demuestra resistencia completa a vibración.
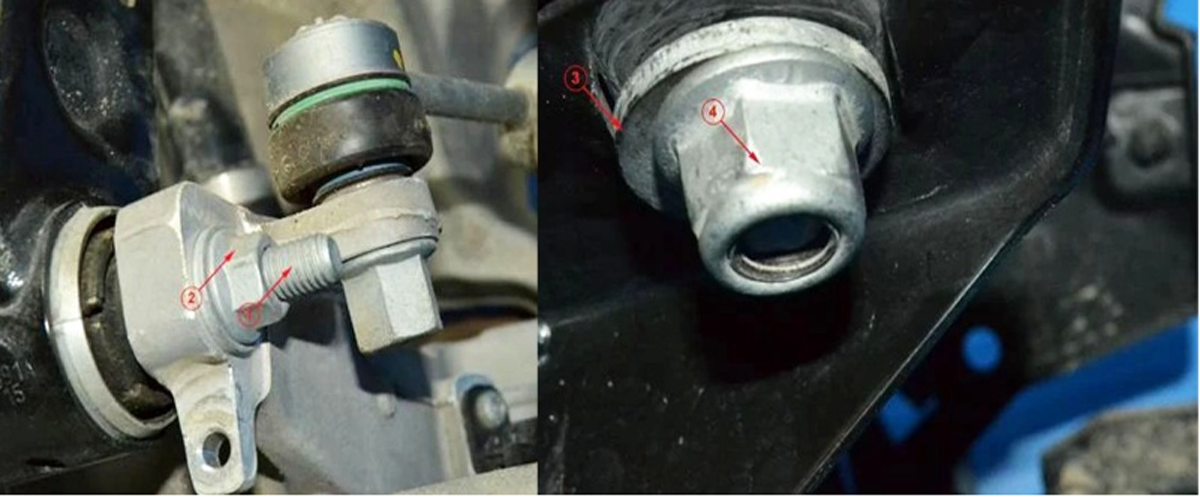
Los responsables de producción necesitan procesos repetibles que sostengan calidad, productividad y trazabilidad. El inserto añade par de autofrenado al proceso de apriete.
El par aplicado depende del autofrenado del inserto, la fricción en la rosca y la superficie de apoyo, el desarrollo de precarga y las condiciones de instalación. La relación no es constante entre conjuntos. La validación par–fuerza debe utilizar componentes acoplados y superficies representativos.
| Variable | Efecto potencial | Control recomendado |
|---|---|---|
| Tolerancia de rosca del tornillo | Modifica la interferencia | Tornillo acoplado aprobado |
| Espesor de recubrimiento | Modifica ajuste y fricción | Especificación controlada |
| Estado del inserto | Modifica el autofrenado | Verificación funcional del proceso |
| Velocidad de instalación | Influye en el bloqueo | Parámetros validados |
| Calibración de herramienta | Afecta a la precisión de par | Programa de calibración |
| Superficie de apoyo | Modifica fricción y asiento | Control de la interfaz |
| Temperatura | Influye en el polímero | Validación ambiental |
| Montaje repetido | Puede modificar el autofrenado | Procedimiento de reutilización definido |
Puede ser necesario evaluar presentación y alimentación de tuercas, acoplamiento de la herramienta al hexágono, asiento de la brida, prevención del roscado cruzado, vigilancia del autofrenado, curva par–ángulo, aceptación del apriete final y procedimientos de reparación y sustitución. El tiempo de ciclo y la constancia de instalación deben evaluarse conjuntamente. Cumplir la especificación del componente no evita que se requieran ajustes del proceso de montaje aprobado.
JUXIN FASTENERS fabrica fijaciones industriales mediante combinaciones apropiadas de estampación y conformado en frío, mecanizado CNC y operaciones secundarias específicas. La ruta se selecciona según material, geometría, requisitos mecánicos y volumen.
La revisión establece la norma de rosca, geometría del cuerpo, dimensiones de brida, material y clase de propiedades, requisitos del inserto, tratamiento térmico, acabado superficial, tolerancias, características críticas y demanda anual. El objetivo es una fabricación técnicamente adecuada y comercialmente viable.
Pueden ser adecuados para geometrías repetitivas y producción en volumen. Ofrecen potencial para aprovechar material y obtener preformas próximas a la geometría final. La viabilidad real depende de la geometría conformada, comportamiento del material, utillaje y requisitos dimensionales.
Puede emplearse en geometrías especiales, detalles de precisión y acabado secundario: acabado preciso de brida, chaflanes especiales, generación de roscas cuando corresponda, alojamiento de retención del inserto, dimensiones personalizadas y otros detalles del plano. No toda fijación necesita CNC. En ciertos componentes, combinar conformado y mecanizado ofrece una solución adecuada.
Se selecciona para obtener las propiedades mecánicas requeridas del cuerpo metálico. Deben considerarse grado del acero, dureza, propiedades objetivo, estabilidad dimensional, distorsión, estado de rosca y verificaciones. El inserto de nailon debe protegerse de procesos que dañen sus propiedades funcionales.
Pueden requerirse recubrimientos basados en cinc, cinc-níquel u otros aprobados por el cliente. La selección considera protección contra corrosión, fricción, ajuste de rosca, estado del material, riesgo de fragilización por hidrógeno, cumplimiento ambiental y especificación del cliente. No se selecciona únicamente por apariencia. No se declara duración en niebla salina ni resistencia a corrosión sin método definido y resultados verificados.
Debe asegurar geometría, posición, retención y bloqueo especificados. La secuencia debe ser compatible con la fabricación y acabado del cuerpo. La verificación funcional debe confirmar el comportamiento de autofrenado requerido.
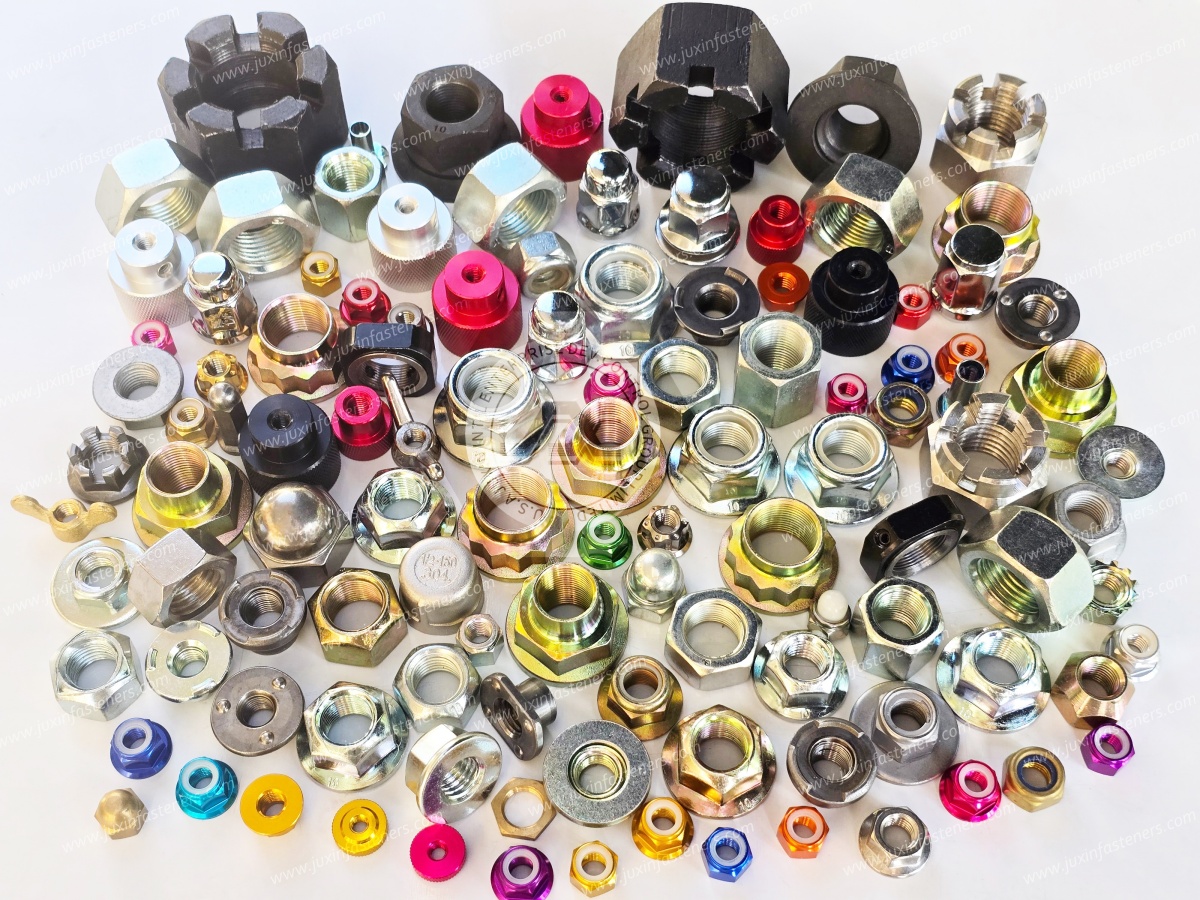
Las tuercas estándar son apropiadas cuando dimensiones y prestaciones satisfacen la aplicación. La personalización puede ser necesaria ante restricciones de espacio, montaje o funcionamiento que los componentes estándar no resuelven.
| Requisito | Tuerca estándar | Tuerca OEM personalizada |
|---|---|---|
| Rosca | Definida por la norma aplicable | Estándar o específica del plano |
| Brida | Normalizada | Definida por el cliente |
| Altura | Estándar | Personalizable |
| Elemento de bloqueo | Diseño estándar | Específico de aplicación cuando sea viable |
| Recubrimiento | Opciones estándar disponibles | Especificación aprobada por el cliente |
| Par | Límites estándar o acordados | Validación específica OEM |
| Documentación de calidad | Dependiente del proveedor y producto | Definida contractualmente |
| Economía de fabricación | Según disponibilidad estándar | Según utillaje y volumen |
La personalización debe justificarse funcional o comercialmente. Dimensiones especiales innecesarias incrementan complejidad del utillaje, inspección y coste de compra.
El par de autofrenado es una característica funcional crítica. ISO 2320 es una referencia pertinente para las tuercas métricas de acero incluidas en su ámbito. Para pulgadas deben identificarse las normas ASME, IFI o del cliente que correspondan. Antes de fijar criterios de aceptación hay que comprobar el alcance real de la norma.
La especificación puede incluir par de autofrenado de enroscado en primera instalación, par de desenroscado, par después de ciclos definidos, retención del inserto, integridad de rosca, acoplamiento funcional y acondicionamiento ambiental. El método debe definir tornillo acoplado, superficie, velocidad y límites de aceptación.
El bloqueo puede variar tras montajes repetidos. No debe presumirse reutilizable: el OEM define si la pieza es de un solo uso o admite reutilización validada.
Según la aplicación, se evalúan ciclos térmicos, envejecimiento a temperatura elevada, exposición química, corrosión, vibración y par después del acondicionamiento. Los ensayos deben representar el entorno real del vehículo.
La compatibilidad de rosca resulta esencial para un montaje constante. ISO 1502 proporciona principios de calibración para roscas métricas ISO; en roscas unificadas en pulgadas deben utilizarse los requisitos ASME aplicables. Los calibres métricos y en pulgadas no son intercambiables.
Pueden comprender tolerancia de rosca interior, dimensión entre caras, altura total, diámetro y espesor de brida, geometría de apoyo, posición y retención del inserto y concentricidad cuando sea necesaria.
El nailon puede impedir la calibración convencional de toda la profundidad tras el montaje. El plan debe distinguir verificación de rosca previa, control dimensional y de retención del inserto y comprobación funcional final del autofrenado. La calibración de rosca y el ensayo de par miden características diferentes; ambos pueden ser necesarios.
Los OEM y proveedores Tier-1/Tier-2 pueden exigir planificación documentada y aprobación de producción según contrato y riesgo del producto. Los requisitos potenciales incluyen:
PPAP es un marco de aprobación de producto y proceso impulsado por el cliente, habitual en automoción. Fabricar fijaciones de tipo automoción no acredita aprobación PPAP. La documentación, nivel de presentación y estado de aprobación corresponden al programa concreto del cliente.
Pueden incluir funcionalidad de rosca, capacidad de carga de prueba, autofrenado, retención del inserto, geometría de apoyo, estado térmico y características de recubrimiento y fricción. La clasificación se determina mediante requisitos OEM y análisis de riesgos.
Los programas de compra pueden exigir vincular lotes con registros de material, procesos e inspección. Los cambios en material, geometría, tratamiento, recubrimiento o diseño del inserto pueden necesitar notificación y nueva aprobación. Estos requisitos deben acordarse antes de producir.
| Modo de fallo | Causa potencial | Control de ingeniería |
|---|---|---|
| Autofrenado insuficiente | Variación de inserto o rosca | Verificación funcional del par |
| Par de instalación excesivo | Interferencia o fricción excesiva | Límites superiores definidos |
| Arrancamiento de rosca | Resistencia insuficiente o apriete incorrecto | Carga de prueba y validación de unión |
| Pérdida de precarga | Asentamiento, relajación o apriete insuficiente | Validación de precarga del conjunto |
| Daño del inserto | Temperatura o interferencia de instalación | Ensayos ambientales y funcionales |
| Desplazamiento del inserto | Variación de retención | Inspección de retención |
| Deformación de brida | Presión de apoyo excesiva | Evaluación de presión de contacto |
| Daño del recubrimiento | Interfaz de apoyo inadecuada | Revisión del recubrimiento y unión |
| Corrosión | Protección insuficiente | Validación aprobada |
| Fragilización por hidrógeno | Material susceptible y condiciones de proceso | Controles de proceso apropiados |
| Roscado cruzado | Desalineación o roscas incompatibles | Verificación de montaje y rosca |
| Pérdida de par por reutilización | Desgaste o deformación del polímero | Política validada de reutilización |
El objetivo no es solo detectar defectos después de fabricar, sino identificar las características que influyen en la unión y controlarlas mediante ingeniería y procesos de producción adecuados.
Compras evalúa reducciones de coste manteniendo el desempeño. En diseños personalizados pueden incluir seleccionar el conformado apropiado, reducir mecanizado innecesario, emplear tolerancias prácticas, evitar geometría especial sin función, elegir material y tratamiento superficial adecuados, normalizar embalaje cuando sea posible y planificar según demanda anual. El ahorro no debe comprometer carga de prueba, bloqueo, fiabilidad ni calidad exigida por el cliente.
| Requisito | Conformado en frío | Mecanizado CNC | Proceso combinado |
|---|---|---|---|
| Geometría repetitiva de gran volumen | A menudo ventajoso | Según economía | Potencialmente adecuado |
| Detalles complejos de precisión | Puede necesitar operaciones secundarias | A menudo adecuado | A menudo adecuado |
| Aprovechamiento del material | Puede ser favorable | Según arranque de material | Dependiente del proceso |
| Brida personalizada | Según geometría | Flexible | Flexible |
| Requisitos dimensionales exigentes | Según utillaje | Según proceso | Puede ser ventajoso |
| Inversión en utillaje | Según aplicación | Según aplicación | Según aplicación |
| Coste de producción | Según volumen | Según tiempo de ciclo | Según diseño |
La elección debe basarse en una revisión real de viabilidad de fabricación.
Una fijación adecuada debe apoyar tanto el montaje fiable como el funcionamiento del producto. Una tuerca que exige esfuerzo de instalación excesivo o lecturas de par variables afecta al rendimiento de línea y la calidad. Deben considerarse alimentación y orientación, acoplamiento de la herramienta, acceso, prevención de roscado cruzado, variación del autofrenado, verificación final, reparación, seguridad del operario y trazabilidad. En automatización deben evaluarse muestras representativas con los equipos y componentes previstos. La línea debe validarse antes de la aprobación final.
Homologar un fabricante va más allá del precio unitario. Importan interpretación de planos, proceso adecuado, suministro de material, requisitos mecánicos, constancia del proceso, planificación de inspección, tratamiento superficial, documentación de calidad, gestión de cambios, embalaje y logística, previsiones de producción y comunicación comercial.
JUXIN FASTENERS atiende consultas OEM/ODM según plano y evalúa la producción conforme a la especificación real y el volumen previsto. Los requisitos de calidad y documentación del cliente deben revisarse antes de cerrar compromisos comerciales.
| Requisito RFQ | Información necesaria |
|---|---|
| Plano | Última revisión 2D y modelo 3D disponible |
| Rosca | Designación métrica o unificada y tolerancia |
| Cuerpo | Geometría, altura, entrecaras y dimensiones de brida |
| Material | Especificación aprobada de acero u otro material |
| Propiedades mecánicas | Clase de propiedades o requisitos especificados |
| Inserto | Material y requisitos de bloqueo |
| Autofrenado | Método de ensayo y límites de aceptación |
| Carga de prueba | Norma y comportamiento requerido |
| Tratamiento superficial | Recubrimiento, espesor y fricción |
| Tornillo acoplado | Rosca, clase, material y recubrimiento |
| Aplicación | Cargas, vibración y entorno de servicio |
| Temperatura | Condiciones de funcionamiento y exposición |
| Montaje | Método de apriete y precarga objetivo |
| Reutilización | Política de mantenimiento y sustitución |
| Inspección | Características críticas y verificación |
| Aprobación | Validación específica del OEM |
Una RFQ técnica completa reduce incertidumbre y mejora la precisión de la evaluación de fabricación.
Compras, aprovisionamiento, desarrollo de proveedores y cadena de suministro deben proporcionar:
Definirlos con claridad facilita evaluar utillaje, planificación de producción, documentación y viabilidad comercial.
Es una tuerca roscada que combina cuerpo metálico hexagonal, brida integral de apoyo y un elemento polimérico que genera par de autofrenado por interferencia con el tornillo acoplado.
Puede serlo en determinadas conexiones. El comportamiento depende del diseño completo, precarga, características del bloqueo y condiciones de servicio validadas.
La versión con brida incorpora una superficie integral de apoyo. Una tuerca hexagonal con inserto de estilo DIN 985 no incorpora esa misma geometría de brida. No son automáticamente intercambiables.
Ambas pueden evaluarse según viabilidad de diseño. Cada sistema sigue sus propios requisitos dimensionales y de calibración, sin intercambio directo.
Son categorías mecánicas distintas conforme a los requisitos ISO aplicables a las tuercas métricas de acero correspondientes. La selección depende de la unión y del tornillo acoplado.
Depende del diseño aprobado, del mantenimiento y del autofrenado validado después de ciclos repetidos.
Aporta resistencia al giro relativo. No impide independientemente la pérdida de precarga por asentamiento, relajación, separación u otros mecanismos sin giro.
La idoneidad depende de la temperatura real y el comportamiento validado del polímero. Las conexiones especializadas pueden exigir otros bloqueos.
JUXIN FASTENERS fabrica fijaciones personalizadas OEM/ODM conforme a planos 2D/3D, material, geometría, bloqueo y volúmenes previstos. La viabilidad y la validación se revisan para cada proyecto.
Soluciones JUXIN de tuercas industriales
Para configuraciones estándar, especificaciones dimensionales y selección general, consulte la familia de producto DIN 6926 pertinente.
Cuando se necesita autofrenado sin brida integral, las tuercas de estilo DIN 985 ofrecen una configuración estructural diferente.
Si la temperatura o la aplicación no admiten polímeros, pueden evaluarse diseños de bloqueo totalmente metálicos.
La fabricación especial puede resolver geometrías no estándar, roscas específicas, bloqueo controlado y producción OEM según plano.
JUXIN FASTENERS es un fabricante industrial de fijaciones estándar y personalizadas para automoción e industria. Seleccionamos los procesos apropiados según geometría, material, requisitos mecánicos y volumen.
Las soluciones incluyen estampación y conformado en frío, mecanizado CNC, operaciones secundarias específicas, coordinación de tratamiento térmico y acabado superficial, fabricación OEM/ODM según planos 2D/3D, revisión de viabilidad y evaluación de programas de fabricación industrial en grandes series.
Comprendemos que los OEM y proveedores Tier-1/Tier-2 necesitan más que compatibilidad dimensional: deben considerarse conjuntamente resistencia, bloqueo, constancia de montaje, planificación de calidad, trazabilidad y suministro. Nuestro objetivo es ofrecer componentes y soluciones técnicamente adecuados a sus especificaciones aprobadas.
¿Desarrolla o compra tuercas hexagonales autoblocantes con brida e inserto de nailon para un OEM, proveedor Tier-1/Tier-2, fabricante de vehículos industriales, sistema de montaje de equipos o conjunto personalizado?
JUXIN FASTENERS recibe planos y RFQ para fijaciones estándar y especiales. Facilite:
Nuestro equipo puede revisar los requisitos y estudiar procesos apropiados, viabilidad productiva y condiciones de cotización.
JUXIN FASTENERS — Fabricante industrial de elementos de fijación | Fabricación personalizada OEM/ODM para automoción
Sitio web:** JUXIN FASTENERS
Correo electrónico:** info@juxinfasteners.com
Envíe sus planos y RFQ de fijaciones para automoción a JUXIN FASTENERS para revisión de ingeniería y cotización de fabricación.


Productos relacionados
Contáctenos
+86 0208621 0320
+86 020 3121 6067
Teléfono móvil:
+86 136 6007 9809
Correo electrónico:
Apoyo técnico:
No. 3, Huonan Zhuang, zona industrial de Shuangnan, calle Longgui, distrito de Baiyun, Guangzhou, provincia de Guangdong, China
Navegación
Navegación
¿Necesita una cotización?
¿Necesita una cotización?
¿Busca sujetadores estándar o personalizados? Nuestro equipo de ingeniería y ventas proporciona cotizaciones rápidas y profesionales.
✓ OEM y fabricación personalizada
✓ Soporte de ingeniería ✓ Respuesta rápida
✓ Entrega global
✓ Solicitar una cotización
Correo electrónico de contacto:info@jxfastenings.com


